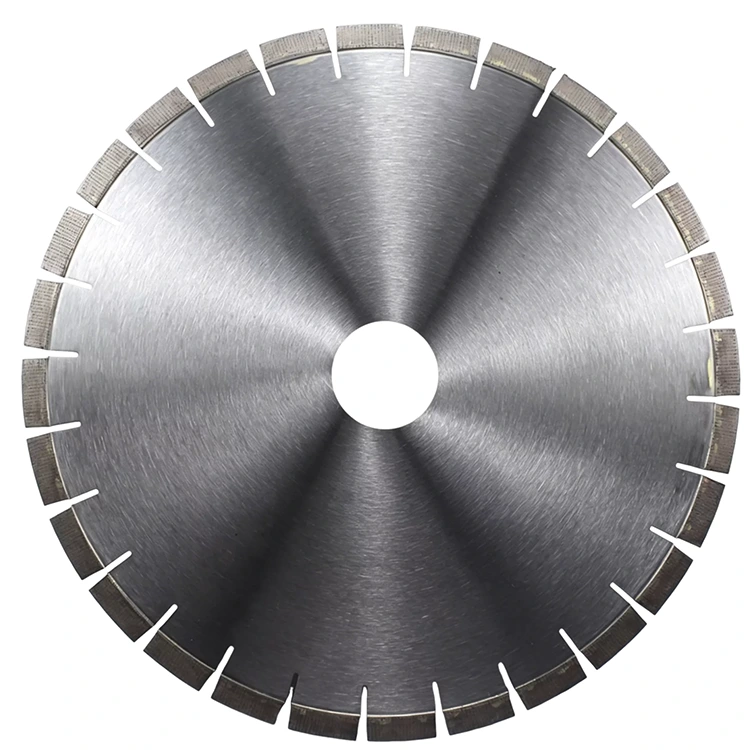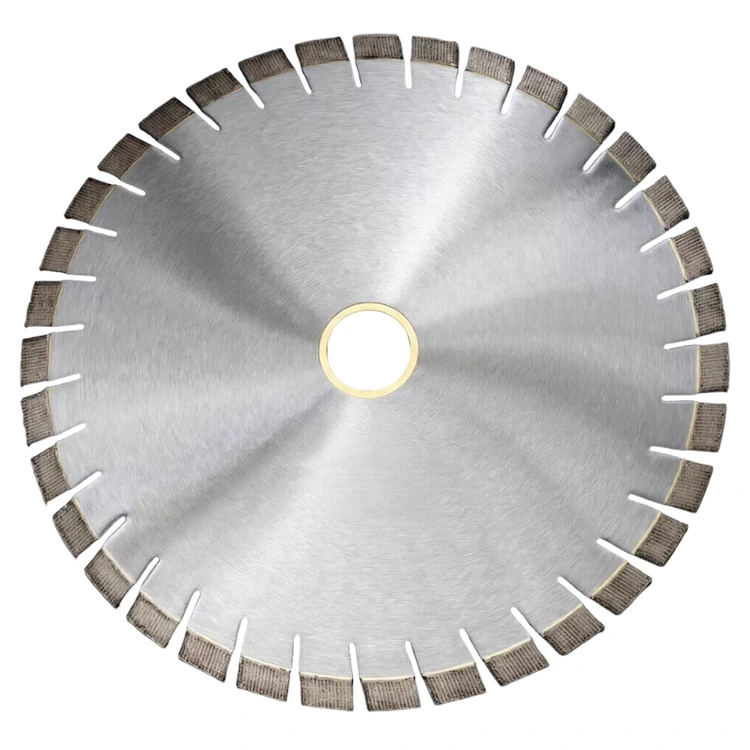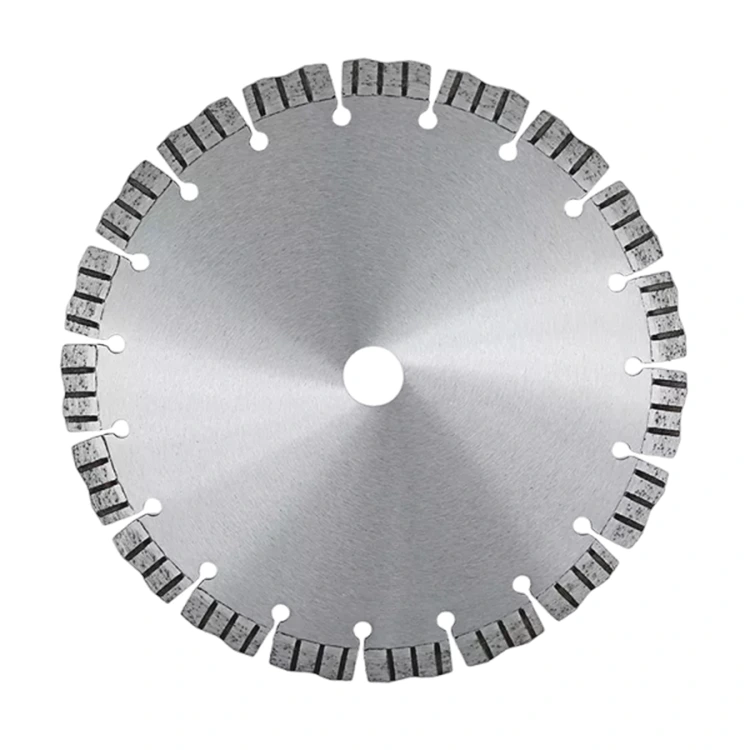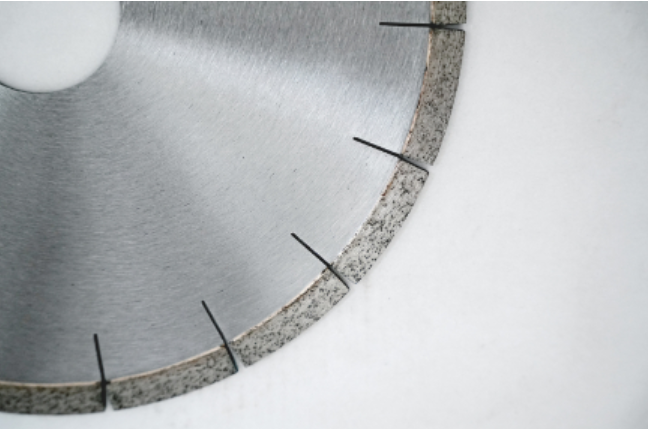
Đá granite là một trong những loại đá tự nhiên cứng nhất và dễ mài mòn nhất trong chế tạo đá hàng ngày. Một lưỡi dao lướt qua một tấm có thể kéo và tráng men trên tấm tiếp theo - và sự khác biệt hầu như không bao giờ nằm ở bản thân lưỡi dao, mà là ở độ khớp. Hướng dẫn này trình bày chính xác những gì một lưỡi cưa kim cương cần để cắt đá granit hiệu quả: độ cứng liên kết, hạt kim cương, hình dạng phân đoạn, tốc độ chạy, làm mát và các dấu hiệu mà một lưỡi cưa tuân thủ phải mang theo.
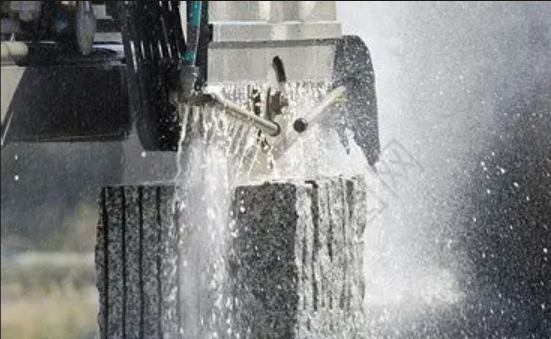
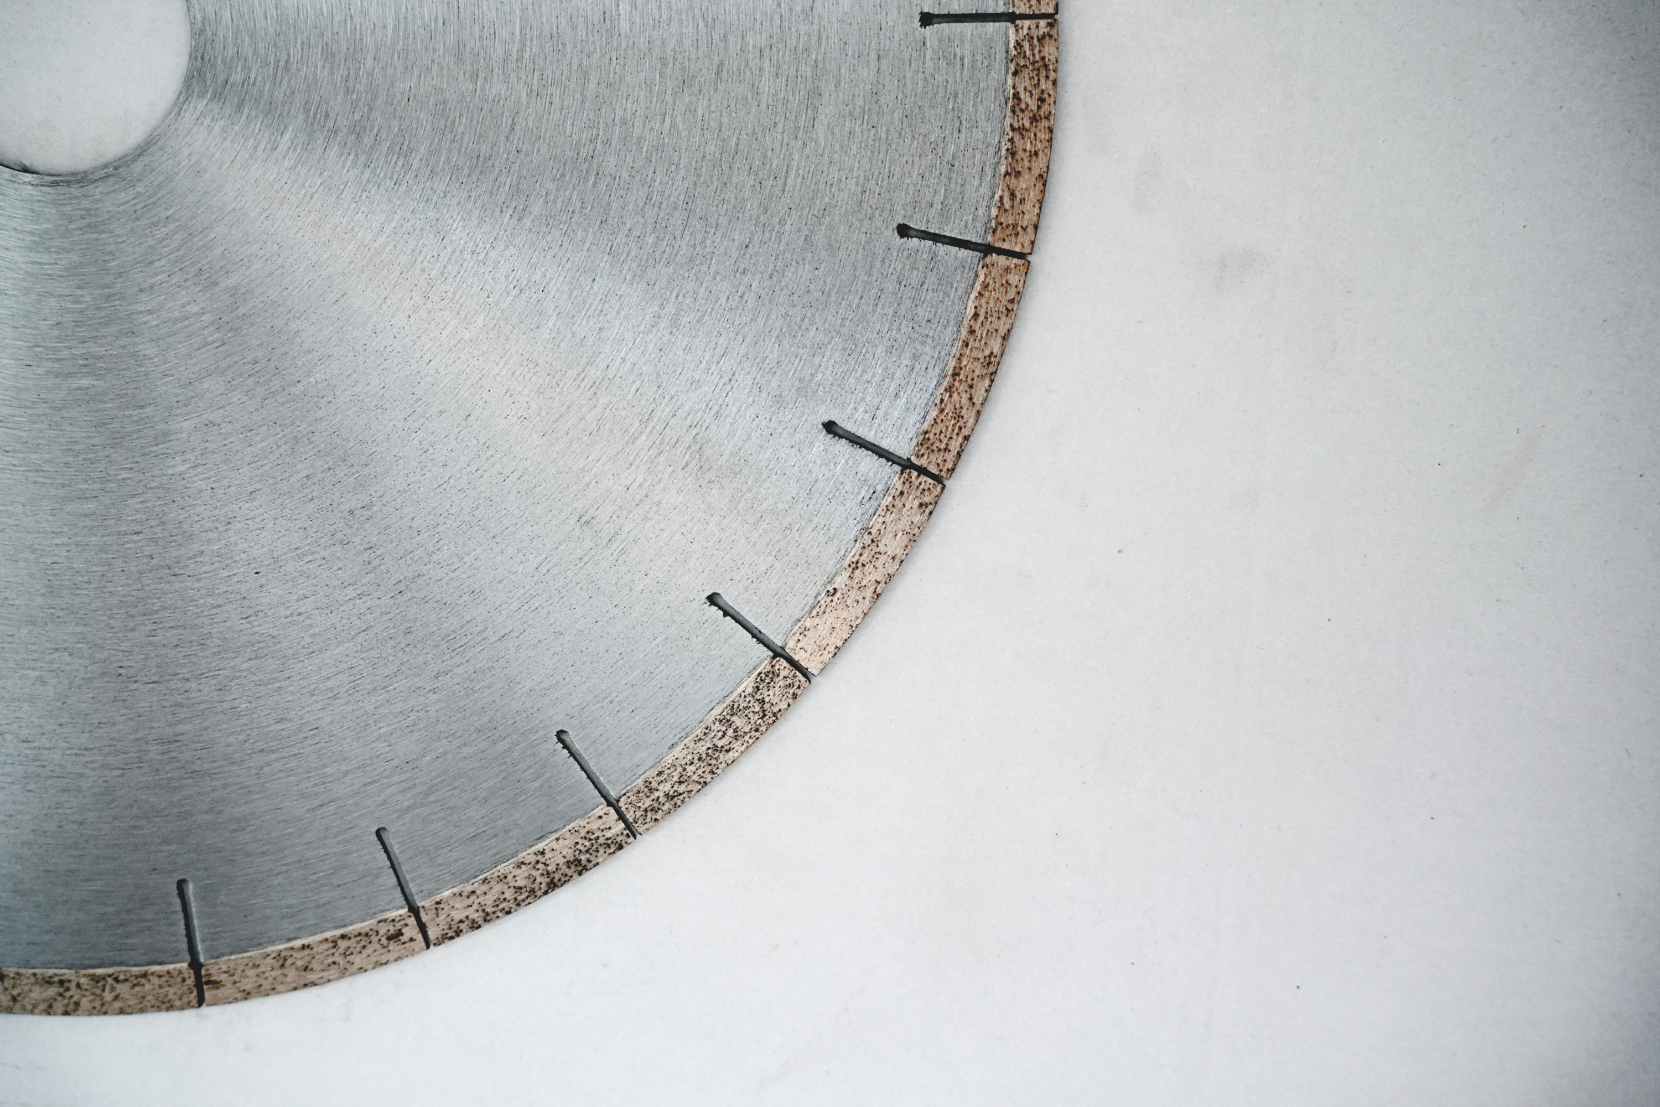
Một lưỡi cưa kim cương phân đoạn có liên kết tự mài cắt vào tấm đá granit.
Trong hướng dẫn này
1. Tại sao đá granit lại đòi hỏi một lưỡi dao
2. Yêu cầu 1 - Độ cứng liên kết phù hợp với đá
3. Yêu cầu 2 - Độ nhám và nồng độ kim cương
4. Yêu cầu 3 - Chiều cao đoạn và loại vành
5. Yêu cầu 4 - Tốc độ chạy và độ vừa vặn của máy
6. Yêu cầu 5 - Làm mát: ướt so với khô
7. Yêu cầu 6 - Tuân thủ và ghi nhãn EN 13236
8. Yêu cầu 7 - Chất lượng lõi thép và mối hàn
9. Sao chép-dán mẫu đặc tả lưỡi cắt
10. Thuật ngữ Anh–Trung và những lỗi dịch phổ biến
Đá granit là một loại đá lửa xâm nhập và hành vi của nó ở rìa cắt có hai đặc tính kéo theo hai hướng ngược nhau:
· Độ cứng.Đá granite thường được xếp hạng6–7 trên thang Mohs, tương tự như thép cứng và cao hơn đá cẩm thạch (khoảng 3–4). Đá cứng tạo ra rất ít bụi mài mòn để làm mòn liên kết, vì vậy liên kết quá cứng sẽ không bao giờ tự phục hồi được.
· Độ mài mòn.Đá granit mang tỷ lệ caothạch anh(khoảng 20–60% thành phần khoáng chất của nó, với thạch anh ở cấp độ Mohs 7). Các hạt thạch anh liên tục cọ rửa liên kết kim loại, do đó, liên kết quá mềm sẽ bị cuốn trôi, làm rơi ra những viên kim cương trước khi chúng thực hiện bất kỳ công nào.
Bởi vì đá granite làcả haicứng và mài mòn, "đá càng cứng thì lưỡi dao càng cứng" - trực giác mà hầu hết người mua đều nghĩ đến - là hoàn toàn sai. Lựa chọn lưỡi cắt cho đá granit nhằm cân bằng hai tác động để liên kết tự mài sắc ở tốc độ ổn định.
Liên kết kim loại là ma trận giữ hạt kim cương. Công việc của nó không phải là khó nhất có thể; nó là đểhao mòn ở mức độ được kiểm soátđể những viên kim cương xỉn màu được giải phóng và những viên kim cương mới, sắc bén lộ ra - một cơ chế được gọi làtự mài. Các kỹ sư công cụ kim cương gọi nguyên lý cơ bản làquy luật nghịch đảo:
|
Tính chất vật chất |
Ví dụ điển hình |
Trái phiếu để lựa chọn |
Tại sao |
|
Độ cứng, độ mài mòn thấp |
Đá granite cứng, thạch anh, bê tông có PSI cao đã được xử lý |
Liên kết mềm hơn |
Rất ít bụi làm hỏng mối liên kết; một ma trận mềm tiếp tục làm lộ ra viên kim cương tươi và ngăn ngừa hiện tượng tráng men. |
|
Độ cứng trung bình, độ mài mòn vừa phải |
Đá cẩm thạch, bê tông bảo dưỡng tiêu chuẩn, đá granite trung bình |
Liên kết trung bình |
Cân bằng tốc độ cắt và tuổi thọ dụng cụ. |
|
Mềm mại, có độ mài mòn cao |
Nhựa đường, bê tông xanh (chưa xử lý), sa thạch |
Liên kết cứng hơn |
Việc cọ rửa nhiều sẽ làm mất đi mối liên kết mềm ngay lập tức; một ma trận cứng giữ những viên kim cương tại chỗ. |
Đá granit nằm ở điểm giao nhau giữa "cứng" và "mài mòn", vì vậy khuyến nghị thực tế cho hầu hết đá granit làliên kết mềm trung bình đến trung bình với nồng độ kim cương cao. Để cắt tấm khối lượng lớn trên máy cưa cầu, thực tiễn công nghiệp là mộtma trận liên kết mềm vừa phải với hạt lưới 40–60 và các đoạn cao khoảng 20–26 mm. Như mọi khi, hãy coi đây là những giá trị điển hình và xác nhận thông số kỹ thuật chính xác trên bảng dữ liệu của nhà sản xuất cho loại đá granit cụ thể của bạn.
Chẩn đoán trường nhanh.Nếu lưỡi dao bị bóng và ngừng cắt, mối liên kết bị mấtquá khóđối với đá granit đó - hãy chuyển sang một liên kết mềm hơn. Nếu các đoạn bị mòn quá nhanh, liên kết sẽ bị mấtquá mềm — chuyển sang liên kết cứng hơn hoặc tăng nồng độ. Một trận đấu chính xác sẽ cắt đều đặn từ mét đầu tiên đến mét cuối cùng.
Hai biến nằm bên trong phân khúc:
· Kích thước hạt (lưới).Hạt thô hơn (số lưới thấp hơn) cắt nhanh hơn nhưng để lại cạnh thô hơn; hạt mịn hơn (số mắt lưới cao hơn) tạo ra các cạnh sạch hơn và ít sứt mẻ hơn. Đối với đá granit, hạt có kích thước từ trung bình đến thô ởLưới 30/40 đến 60phạm vi là vùng làm việc thực tế.
· Sự tập trung.Đây là số lượng tinh thể kim cương trên một đơn vị thể tích. Trên đá cứng, có tính mài mòn như đá granite, đánồng độ cao hơnmang lại khả năng cắt nhanh hơn và tuổi thọ cao hơn vì có nhiều điểm cắt hơn để chia sẻ tải. Giảm nồng độ một chút có thể tăng áp lực điểm lên đá cực kỳ đặc và giữ cho đoạn cắt được tự do.
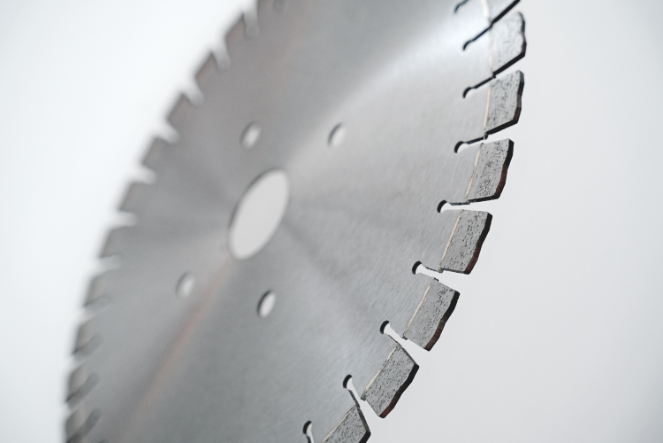
Các đoạn kim cương trên lõi lưỡi cắt - hình học các đoạn và rãnh giữa các đoạn kiểm soát độ hở và làm mát phoi.
Chiều cao phân đoạnxác định tổng công suất cắt. Lưỡi cưa tiết kiệm có thể chạy các đoạn 7 mm, trong khi lưỡi cưa cầu sản xuất cho đá granit thường được sử dụng20–26 mm. Các phân khúc cao hơn có chi phí ban đầu cao hơn nhưng lại mang nhiều kim cương hơn trong suốt vòng đời của chúng. cácthực quản - khe giữa các phân đoạn - kiểm soát độ hở phoi và dòng chất làm mát; thực quản quá nông ở những vết cắt sâu sẽ giữ lại bùn và làm lõi quá nóng.
|
Loại vành |
Tốt nhất cho |
Trên đá granit |
|
Phân đoạn (phẳng) |
Cắt giảm sản xuất, tuổi thọ dài nhất |
Ưu tiên cho tấm và khối; chậm hơn nhưng bền. |
|
Turbo (hỗn hợp phân đoạn/liên tục) |
Cắt nhanh, giảm rung |
Sự lựa chọn có mục đích chung tốt khi tốc độ là vấn đề quan trọng. |
|
Lõi có hoa văn / im lặng |
Các cạnh sạch sẽ, độ ồn và độ rung thấp |
Lựa chọn cao cấp dành cho đá granite cứng, nơi ưu tiên chất lượng cạnh và độ ồn. |
|
Vành liên tục |
Chỉ lát gạch và tấm mỏng |
Không dành cho sản xuất cắt đá granit - nó có thể tráng men và quá nóng. |
Chạy lưỡi dao quá nhanh trên đá granit cứng sẽ tạo ra nhiệt, làm hỏng liên kết và có thể làm biến dạng lõi; chạy quá chậm sẽ lãng phí thời gian và gây mòn không đều. Luôn làm việc từtốc độ ngoại vi tối đa được đánh dấu trên lưỡi dao(tính bằng mét trên giây) và tốc độ trục chính của máy. Bảng dưới đây đưa ra phạm vi RPM biểu thị theo đường kính lưỡi cắt:
|
Đường kính lưỡi |
Phạm vi RPM chỉ định |
Ghi chú |
|
350 mm (14") |
2.400–2.800 |
Kích thước cầu/cưa bàn phổ biến cho tấm. |
|
400 mm (16") |
2.000–2.400 |
Vết cắt sâu; kiểm tra độ sâu thực quản để giải phóng bùn. |
|
500 mm (20") |
1.600–2.000 |
Cắt khối và tấm nặng; độ cứng là rất quan trọng. |
An toàn là trên hết.Những số liệu RPM này chỉ là giá trị tham khảo. Không bao giờ vượt quáRPM tối đaVàtốc độ ngoại vi tối đa (m/s)được đánh dấu trên lưỡi dao, hãy xác minhkích thước cây thông(một trục gá sai gây ra rung lắc, vết cắt kém và rung lắc nguy hiểm), và để lưỡi dao thực hiện công việc thay vì ép cấp liệu.
Nên cắt ướt đối với đá granite.Nước loại bỏ nhiệt, ngăn chặn bụi silic có thể hô hấp và bảo vệ liên kết; làm mát không đủ là một trong những nguyên nhân phổ biến nhất dẫn đến hỏng hóc sớm. Cắt khô có thể làm giảm tuổi thọ của lưỡi dao khoảng30–50%so với cắt ướt và chỉ nên sử dụng ở những nơi thực sự không thể sử dụng nước — với lưỡi cắt khô chuyên dụng có tính năng liên kết chịu nhiệt, lõi được gia cố và khoảng cách các đoạn được tối ưu hóa. Đối với các hoạt động ướt kéo dài, việc giữ nhiệt độ nước ổn định (ví dụ với hệ thống tuần hoàn hoặc máy làm lạnh) sẽ tránh được chu kỳ nhiệt làm tăng tốc độ nứt kim cương.
Ở Châu Âu, lưỡi cưa kim cương không đạt tiêu chuẩn an toànEN 13236, được xuất bản bởi Liên đoàn các nhà sản xuất chất mài mòn châu Âu (FEPA). Hướng dẫn an toàn thực tế về các dấu hiệu này được tóm tắt tạimài mònsafety.com, và tiêu chuẩn được duy trì bởiFEPA. Một lưỡi dao tuân thủ hoặc bao bì của nó phải có mười dấu hiệu, chín trong số đó là bắt buộc (dấu thứ mười, biểu tượng an toàn, chỉ bắt buộc ở Pháp):
|
# |
Đánh dấu |
Mục đích |
|
1 |
Hạn chế sử dụng (ví dụ: "không để mài", "phải sử dụng ướt") |
Ngăn chặn việc sử dụng bên ngoài ứng dụng được thiết kế. |
|
2 |
Tốc độ ngoại vi tối đa (m/s) |
Giới hạn an toàn cốt lõi gắn liền với tốc độ máy. |
|
3 |
Hướng quay |
Đảm bảo lắp đúng. |
|
4 |
Kích thước (mm) |
Vừa vặn và che phủ. |
|
5 |
Tuyên bố về sự phù hợp |
Tuyên bố tuân thủ tiêu chuẩn. |
|
6 |
Nhà sản xuất hoặc nhãn hiệu |
Truy xuất nguồn gốc cho nhà sản xuất. |
|
7 |
Tên nhà cung cấp hoặc nhãn hiệu đã đăng ký |
Nhà điều hành kinh tế có trách nhiệm. |
|
8 |
Tốc độ quay tối đa (RPM) |
Giới hạn tốc độ máy trực tiếp. |
|
9 |
Mã truy xuất nguồn gốc |
Nhận dạng lô/ngày - cần thiết cho mọi khiếu nại. |
|
10 |
Hình ảnh an toàn (PPE) |
Pháp mà thôi. |
Mã truy xuất nguồn gốc quan trọng hơn vẻ ngoài của nó.Nếu một lưỡi dao bị hỏng, việc nhận dạng lô (đánh dấu 9) là yếu tố giúp có thể đưa ra yêu cầu bảo hành hoặc an toàn. Khi so sánh các nhà cung cấp, hãy hỏi xem mã truy xuất nguồn gốc có phù hợp không?khắc laser trên lõivà khớp với hồ sơ kiểm tra - không chỉ được in trên hộp.
Phân khúc chỉ tốt khi có được phần cốt lõi mà nó được gắn vào. Đối với đá granit - ứng dụng chịu tải cao, nhiệt độ cao - hãy tìm:
· Các đoạn được hàn bằng lasercho mối nối chắc chắn nhất và khả năng chịu nhiệt cao nhất, lý tưởng cho đá granit và đá cứng; Hàn tần số cao là phương pháp thay thế phổ biến, tiết kiệm chi phí cho đá mềm hơn, vì vậy phương pháp hàn phải phù hợp với ứng dụng.
· Lõi thép phẳng, căngchống rung lắc ở tốc độ RPM cao; lõi bị cong vênh xuất hiện dưới dạng sứt mẻ các cạnh và mòn các đoạn không đồng đều.
· Chất lượng hàn / hàn laser nhất quán trong phân khúcđể các phân đoạn không bị lỏng khi rung - một điểm quan trọng về an toàn.
ORIDAWN sản xuất lưỡi cưa kim cương hàn bằng laser và hàn tần số cao cho đá và xây dựng, mỗi lô đều được kiểm tra trước khi xuất xưởng. Bạn có thể đọc thêmvề quá trình sản xuất của ORIDAWNhoặc duyệt qua toàn bộ phạm vi củalưỡi cưa kim cương cho đá và xây dựng.
Cách nhanh nhất để nhận được báo giá lưỡi đá granite chính xác là cung cấp trước dữ liệu ứng dụng. Gửi danh sách kiểm tra này cho bất kỳ nhà cung cấp nào:
Mẫu RFQ điền và gửi
Chất liệu: ____ (tên đá granit / nguồn gốc mỏ đá, ví dụ: Black Galaxy, Tan Brown) Độ cứng Mohs / hàm lượng thạch anh (nếu biết): ____ Máy: cưa cầu / cưa bàn / CNC / máy mài góc Đường kính lưỡi: ____ mm Trục: ____ mm Chế độ cắt: ướt / khô Phạm vi RPM của máy: ____ Vành ưa thích: phân đoạn / turbo / liên tục Ưu tiên: tốc độ / tuổi thọ / chất lượng cạnh Khối lượng hàng tháng: ____ chiếc Quốc gia đến: ____ (để phân loại hải quan)
Việc cung cấp hàng cho quốc gia đích cũng cho phép nhà cung cấp đánh dấu mọi cân nhắc về phân loại nhập khẩu hoặc biện pháp thương mại trước khi bạn đặt hàng. Lưỡi cưa kim cương được phân loại theoHS/HTS 8202.39.00(xemBiểu thuế hài hòa của USITC) như các lưỡi cưa đĩa có bộ phận làm việc không phải là thép; bộ kết hợp hàng hóa từ nhóm 8202–8205 có thể thuộc nhóm 8206.00.00. Các chuyến hàng vào Hoa Kỳ cũng có thể nằm trong phạm vi áp dụng thuế chống bán phá giá và chống trợ cấp hiện hành đối với một số lưỡi cưa kim cương từ Trung Quốc, có phạm vi loại trừ các danh mục được xác định như lưỡi cưa có gắn kim cương trực tiếp vào lõi không có phân đoạn kim cương. Vì các câu hỏi về phạm vi và tỷ lệ tùy thuộc vào thực tế cụ thể nên hãy luôn xác nhận việc phân loại và xử lý thuế với đại lý hải quan được cấp phép trước khi vận chuyển.
Người mua và nhà cung cấp thường mất thời gian về thuật ngữ. Đây là từ vựng làm việc được sử dụng tại nhà máy, với các từ tương đương trong tiếng Trung — hữu ích khi đọc bảng thông số kỹ thuật tiếng Trung hoặc so sánh hai nhà cung cấp có bản dịch khác nhau.
|
Tiếng Anh |
中文 |
Nó có nghĩa là gì |
|
Phân khúc (phân khúc kim cương) |
刀头/ 节块 |
Khối kim cương và kim loại thiêu kết được hàn vào vành. |
|
Ma trận trái phiếu |
胎体 |
Ma trận kim loại chứa hạt kim cương. |
|
thực quản |
排屑槽 |
Khe giữa các phân đoạn giúp loại bỏ chip và chất làm mát. |
|
Lõi lưỡi / phôi thép |
锯 hình ảnh |
Đĩa thép mà các đoạn được hàn vào. |
|
Kích thước hạt kim cương |
金刚石粒度 |
Kích thước hạt kim cương, thường được đưa ra ở dạng lưới. |
|
Sự tập trung |
浓度 |
Số lượng tinh thể kim cương trên một đơn vị thể tích. |
|
Hàn tần số cao |
高频焊接 |
Hàn điện trở của các đoạn vào lõi. |
|
Hàn laze |
激光焊接 |
Khớp nối được hợp nhất bằng laser, bền nhất và chịu nhiệt tốt nhất. |
|
Cắt ướt / cắt khô |
湿切/ 干切 |
Có hoặc không có làm mát bằng nước. |
|
Tốc độ ngoại vi |
线速度 |
Tốc độ của vành tính bằng mét trên giây (m/s). |
|
Vành Turbo |
hình ảnh |
Vành có hình dạng lượn sóng hoặc có rãnh để cắt nhanh hơn. |
|
Vành liên tục |
连续边 |
Viền nhẵn cho các cạnh sạch trên gạch và tấm mỏng. |
|
Thiêu kết |
烧结 |
Quá trình nhiệt và áp suất tạo thành phân khúc. |
|
sứt mẻ |
崩边 |
Vết nứt trên đá do lưỡi dao hoặc tốc độ sai. |
|
Viết lỏng lẻo như |
Cần phân biệt điều gì |
Hậu quả nếu nhầm lẫn |
|
"Lưỡi hàn" |
Hàn tần số cao và hàn laser |
Các mối nối có khả năng chịu nhiệt và ứng dụng khác nhau; đặt hàng sai có nguy cơ mất phân khúc trên đá cứng. |
|
"Đầu kim cương" / "răng kim cương" |
Đoạn (刀头) vs thực quản (排屑槽) |
Bảng thông số kỹ thuật được đọc không chính xác; sai vành và khe hở. |
|
“Độ cứng” của lưỡi dao |
Độ cứng liên kết (胎体硬度) so với độ cứng của đá |
Dẫn đến sự lựa chọn trái phiếu bị đảo ngược làm mờ hoặc mòn nhanh. |
|
"Trái phiếu vàng" / "trái phiếu đồng" |
Thành phần liên kết và cấp độ cứng |
Màu sắc không cho bạn biết gì về tốc độ mài mòn; thay vào đó hãy chỉ định độ cứng và nồng độ. |
Lưỡi kim cương nào là tốt nhất để cắt đá granite?
Một lưỡi kim cương có vành tua-bin hoặc phân đoạn có liên kết kim loại mềm từ trung bình đến trung bình và nồng độ kim cương cao. Đá granite vừa cứng (6-7 trên thang Mohs) vừa có tính mài mòn do chứa nhiều thạch anh nên lưỡi dao phải tự mài chứ không được tráng men. Lưỡi có vành liên tục được thiết kế để cắt gạch và tấm mỏng, không dùng để cắt đá granite.
Lưỡi đá granite nên có độ cứng liên kết nào?
Sử dụng liên kết mềm vừa phải với nồng độ kim cương cao. Áp dụng quy tắc nghịch đảo: vật liệu cứng phù hợp với liên kết mềm hơn, trong khi vật liệu có độ mài mòn cao phù hợp với liên kết cứng hơn. Đá granite cứng và có tính mài mòn nên mối liên kết phải mòn ở mức độ liên tục để lộ ra viên kim cương tươi mà không bị bong ra quá sớm. Nếu lưỡi dao bị mòn và ngừng cắt nghĩa là mối liên kết quá cứng; nếu các phân đoạn bị mòn nhanh thì liên kết quá mềm.
Nên cắt đá granite ướt hay khô?
Nên cắt ướt đối với đá granite. Làm mát bằng nước kiểm soát nhiệt, ức chế bụi silic và bảo vệ liên kết; cắt khô có thể làm giảm tuổi thọ của lưỡi dao khoảng 30-50%. Chỉ nên sử dụng cắt khô ở những nơi không thể sử dụng nước, với lưỡi cắt khô được thiết kế chuyên dụng có lõi được gia cố và khả năng tản nhiệt tăng cường.
Tôi nên chạy lưỡi đá granite ở tốc độ bao nhiêu RPM?
Để tham khảo, lưỡi 350 mm thường chạy ở tốc độ 2.400-2.800 vòng/phút, lưỡi 400 mm ở tốc độ 2.000-2.400 vòng/phút và lưỡi 500 mm ở tốc độ 1.600-2.000 vòng/phút. Đây chỉ là các giá trị biểu thị: không bao giờ vượt quá RPM tối đa và tốc độ ngoại vi tối đa được đánh dấu trên lưỡi dao và luôn khớp lưỡi dao với tốc độ trục chính của máy và kích thước đầu cặp dao.
Lưỡi kim cương sẽ tồn tại được bao lâu khi cắt đá granite?
Tuổi thọ sử dụng được đo bằng mét cắt tuyến tính, không phải bằng giờ. Một lưỡi cắt phù hợp trong điều kiện chính xác có thể cắt nhiều hơn so với một lưỡi cắt kém, trong khi các lưỡi cắt bị hỏng trước khoảng 30 mét tuyến tính thường cho thấy mối liên kết không khớp, tốc độ sai hoặc làm mát không đủ. Các đoạn cao hơn (ví dụ 20-26 mm trên máy cưa cầu) sẽ mở rộng tổng công suất cắt.
Lưỡi dao kim cương phải có những dấu hiệu gì?
Theo EN 13236, lưỡi dao kim cương phải có chín dấu hiệu bắt buộc: hạn chế sử dụng, tốc độ ngoại vi tối đa tính bằng m/s, hướng quay, kích thước tính bằng mm, tuyên bố về sự phù hợp, nhà sản xuất hoặc nhãn hiệu, tên nhà cung cấp hoặc nhãn hiệu đã đăng ký, RPM tối đa và mã truy xuất nguồn gốc. Mục thứ mười, biểu tượng an toàn, chỉ là bắt buộc ở Pháp. Mã truy xuất nguồn gốc là cần thiết cho bất kỳ yêu cầu bảo hành hoặc an toàn nào.