Lưỡi cưa kim cương là một trong những vật tư tiêu hao nhạy cảm nhất về chi phí trên bất kỳ công trường xây dựng nào.Cho dù bạn cắt bê tông, bê tông cốt thép, nhựa đường hay đá tự nhiên, sự khác biệt giữa một lưỡi dao có tuổi thọ 2.000 mét và một lưỡi chết ở độ cao 900 mét hiếm khi nằm ở bản thân lưỡi dao - đó là cách sử dụng lưỡi dao. Hướng dẫn này chia sẻ 10 thực tiễn đã được chứng minh tại hiện trường mà các nhà thầu và nhà phân phối có thể áp dụng ngay lập tức để kéo dài tuổi thọ sử dụng của lưỡi cắt kim cương thêm 30–50%.
Điểm mấu chốt:Lưỡi kim cương bị hỏng do nhiệt, khớp sai và xử lý thô bạo — không phải do thiếu kim cương. Kiểm soát ba yếu tố này và cùng một lưỡi cắt sẽ cắt lâu hơn đáng kể.
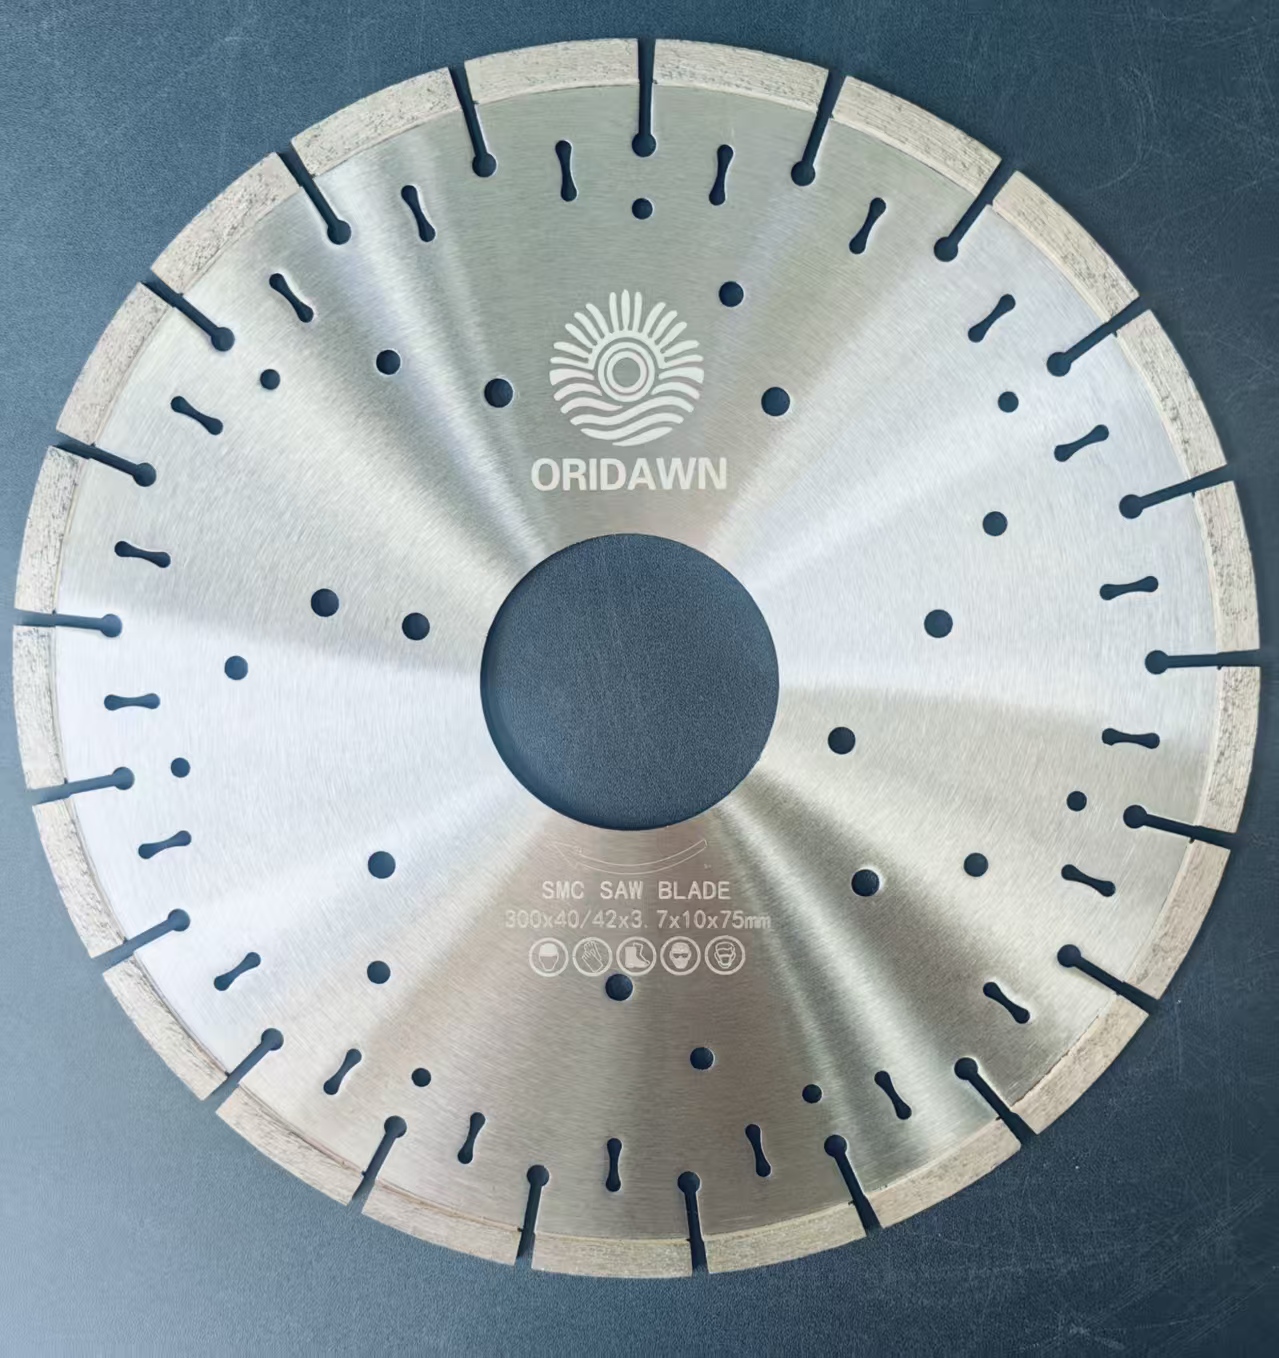
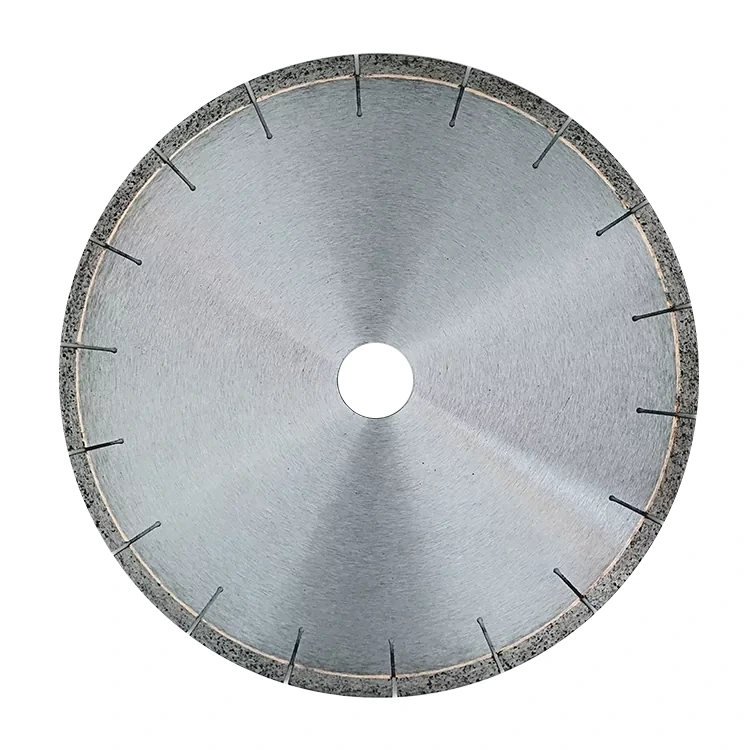
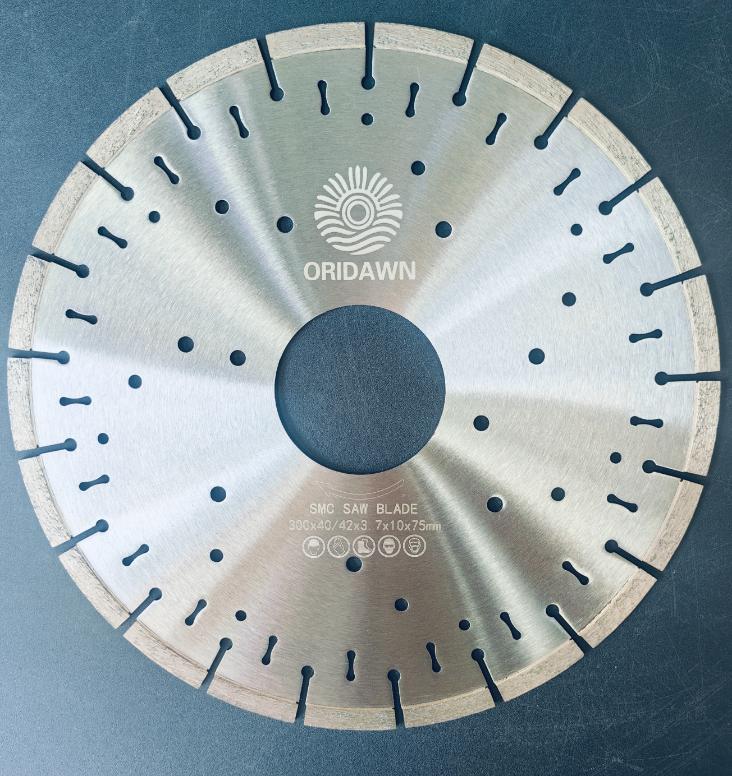
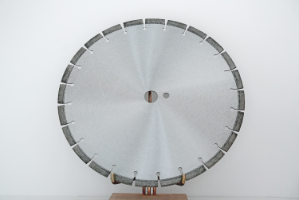
Lưỡi cưa kim cương hàn bằng laser Oridawn 300×40/42×3,7×10×75 mm — mẫu được tham chiếu xuyên suốt hướng dẫn này.
Trong hướng dẫn này
1. Chọn lưỡi dao phù hợp cho vật liệu
2. Chạy một vết cắt đột phá thích hợp
3. Khớp RPM với Đường kính Lưỡi dao
4. Làm mát lưỡi dao - Ướt hoặc khô, tuân theo các quy tắc
5. Hãy để lưỡi dao thực hiện việc cắt
6. Kiểm tra giá đỡ, mặt bích và trục chính
7. Mặc một lưỡi dao tráng men thay vì thay thế nó
8. Lập kế hoạch cắt giảm và tránh xoắn
9. Bảo quản lưỡi dao đúng cách giữa các công việc
10. Kiểm tra thường xuyên và nghỉ hưu đúng thời hạn
Nguyên nhân lớn nhất khiến lưỡi kim cương sớm bị hỏng là sử dụng sai liên kết cho vật liệu. Các mảnh kim cương hoạt động thông qua ma sát: khi liên kết kim loại bị mòn đi, những viên kim cương mới sẽ lộ ra. Quy tắc rất đơn giản nhưng thường bị bỏ qua:
· Vật liệu cứng, dày đặc (đá granit, bê tông cốt thép đã được xử lý)→ chọn mộttrái phiếu mềm, do đó liên kết bị xói mòn đủ nhanh để tiếp tục làm lộ ra những viên kim cương mới.
· Vật liệu mềm, mài mòn (nhựa đường, bê tông xanh, đá sa thạch, khối)→ chọn mộttrái phiếu cứng, do đó liên kết chống lại sự xói mòn do mài mòn và giữ kim cương lâu hơn.
Nếu liên kết quá cứng đối với vật liệu, lưỡi daomen— kim cương biến mất bên dưới bề mặt liên kết, tốc độ cắt giảm xuống và nhiệt ma sát làm cháy các mảnh. Nếu liên kết quá mềm, kim cương sẽ bị tách ra trước khi chúng được sử dụng hết và lưỡi dao sẽ bị mòn gấp 2-3 lần tốc độ bình thường. Oridawn đánh dấu từng lưỡi dao bằng ứng dụng dự kiến; một lưỡi dao giống như mẫu hàn bằng laze 300mm của chúng tôi được thiết kế cho bê tông được bảo dưỡng và gia cố, không phải cho nhựa đường.
Lưỡi kim cương mới có bề mặt phân đoạn được đánh bóng, tráng men nhẹ từ quá trình thiêu kết và hoàn thiện. Bỏ qua việc đột nhập là một trong những sai lầm phổ biến nhất (và tốn kém nhất) mà chúng tôi thấy. Đối với 10–20 vết cắt đầu tiên trên lưỡi dao mới:
· Sử dụng độ sâu cắt nông - khoảng 2–3 cm mỗi lần cắt.
· Giảm áp suất nạp xuống khoảng một nửa so với bình thường.
· Tốt nhất nên bắt đầu trên vật liệu mài mòn (chẳng hạn như đá sa thạch hoặc khối nhẹ) để mở ra những viên kim cương.
Một cú đột nhập chính xác sẽ làm lộ ra lớp kim cương đầu tiên một cách đồng đều trên mọi phân đoạn. Một lưỡi dao bị kẹt thẳng vào một vết cắt sâu vào một ngày nào đó thường không bao giờ đạt được tuổi thọ định mức.
Mỗi lưỡi kim cương đều có RPM an toàn tối đa, nhưng quan trọng hơn là nó cótốc độ bề mặt tối ưu- thường vào khoảng 80–110 m/s đối với lưỡi bê tông. Chạy quá tốc độ sẽ làm các đoạn quá nóng và làm nứt lõi; chạy thấp hơn nhiều so với tốc độ tối ưu buộc bạn phải đẩy mạnh hơn, điều này làm tròn các góc của đoạn và tăng tốc độ mài mòn.
|
Đường kính lưỡi |
Phạm vi RPM tối ưu điển hình |
Trận đấu chung |
|
230–350 mm (9"–14") |
3.600–5.000 vòng/phút |
Máy cưa cắt cầm tay |
|
400–500 mm (16"–20") |
2.600–3.200 vòng/phút |
Máy cưa sàn nhỏ |
|
600–800 mm (24"–32") |
1.600–2.100 vòng/phút |
Máy cưa đường/cưa tường |
|
900–1.200 mm (36"–48") |
1.000–1.400 vòng/phút |
Máy cưa đường cỡ lớn |
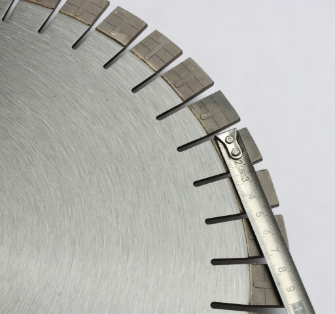
Luôn kiểm tra tốc độ trục chính của máy dựa trên tấm thông số lưỡi cắt — chẳng hạn như dấu "300×40/42×3,7×10×75 mm" trên lưỡi Oridawn ở trên — trước khi lắp.
Quá nóng là kẻ giết người số một của các phân khúc kim cương.Nhiệt làm nứt kim cương, làm mềm liên kết và làm cong lõi thép. Ba quy tắc giúp kiểm soát nhiệt độ:
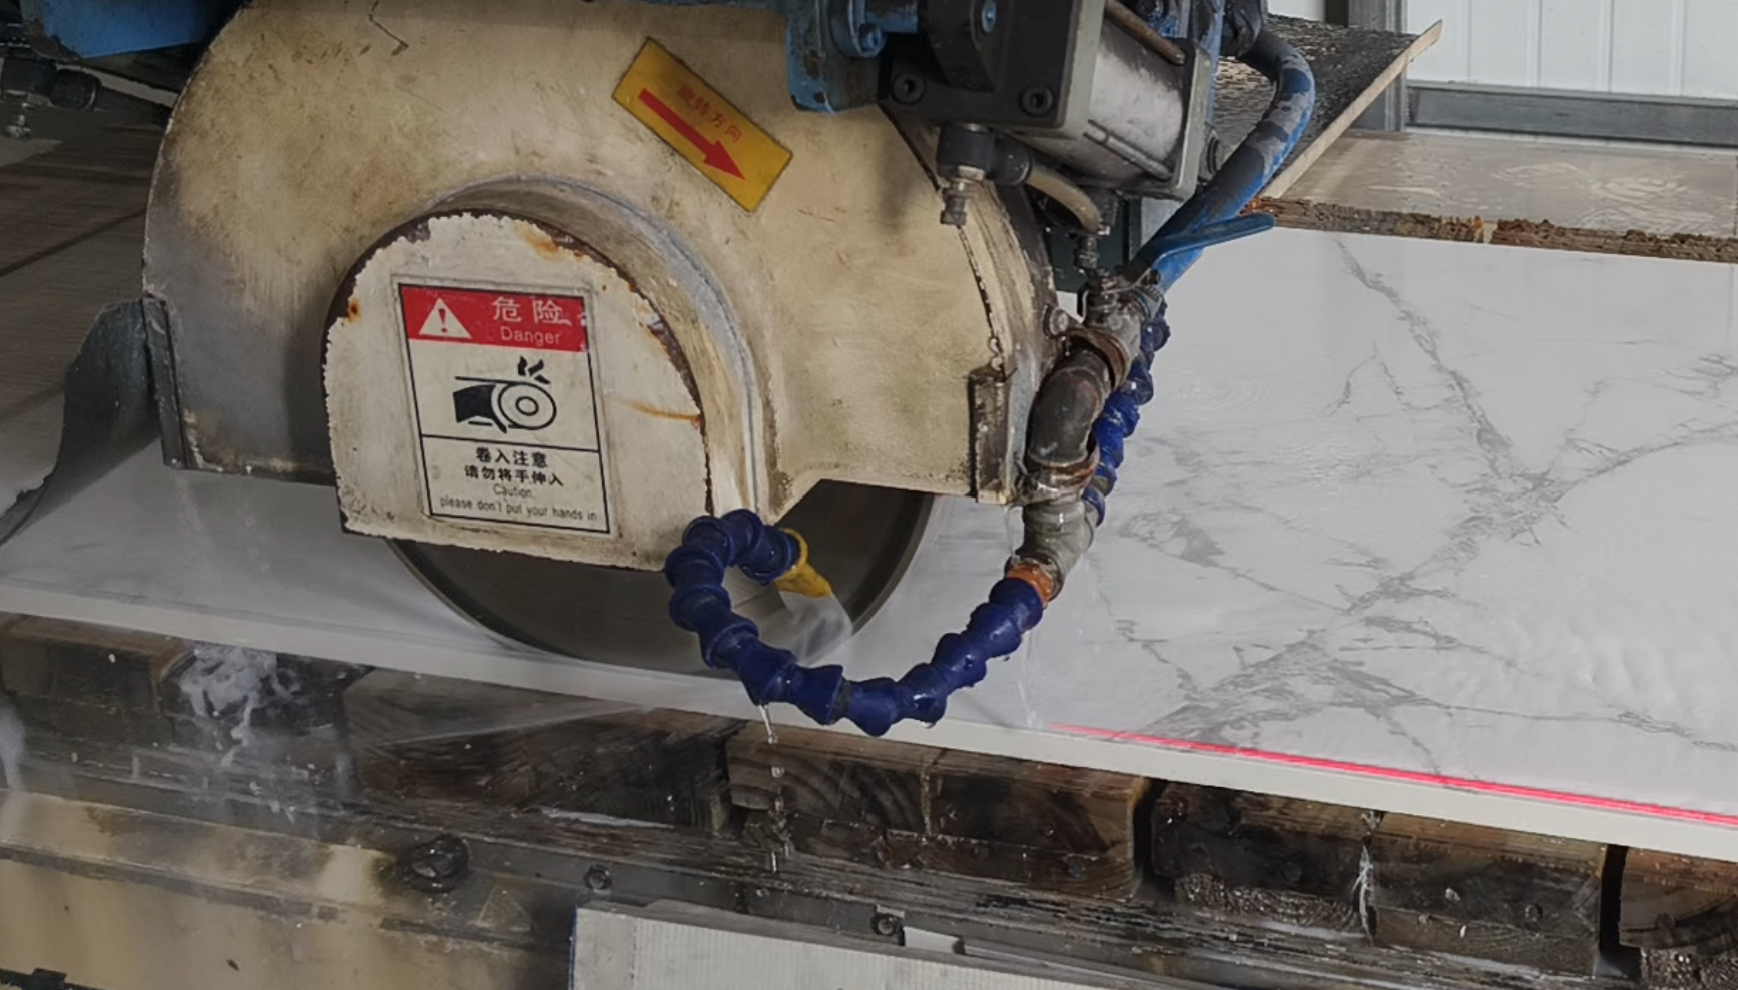
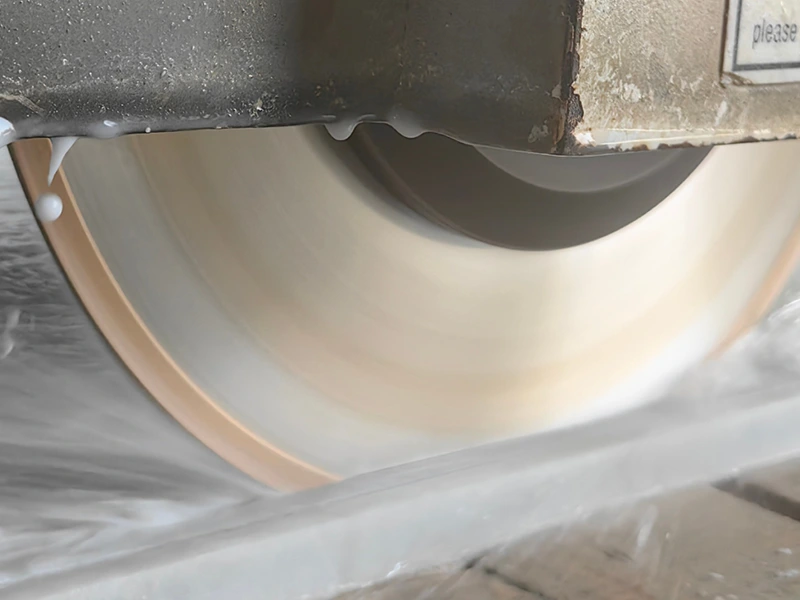
· Lưỡi ướt phải được cắt ướt.Giữ dòng nước liên tục ở cả hai mặt của lưỡi dao — đối với lưỡi dao 300mm, ít nhất 2–3 lít mỗi phút nhắm vào vùng cắt. Nếu hỗn hợp trông khô hoặc bạn thấy hơi nước, hãy dừng lại ngay lập tức.
· Lưỡi "khô" vẫn cần không khí.Lưỡi cắt khô được thiết kế để sử dụng không liên tục: cắt trong 10–15 giây, sau đó để lưỡi dao quay tự do trong không khí trong 5–10 giây để nguội. Cắt khô liên tục sẽ làm chín các đoạn.
· Không bao giờ làm nguội lưỡi dao nóng trong nước.Sốc nhiệt do làm mát đột ngột một lưỡi dao quá nóng có thể làm nứt lõi ngay lập tức. Hãy để nó nguội chậm bằng cách quay.
Lưỡi kim cương cắt ở hiệu suất cao nhất với áp suất nạp nhẹ, ổn định. Dấu hiệu bạn đang cố gắng quá sức:
· Động cơ chậm lại đáng kể hoặc dây đai kêu rít.
· Vết cắt đi chệch khỏi đường thẳng.
· Xuất hiện tia lửa điện (lõi thép tiếp xúc - cực kỳ nguy hiểm).
· Các góc và cạnh của phân khúc trở nên tròn trịa rõ rệt trong vòng vài ngày.
Cảm giác chính xác: lưỡi dao "cắn" và tự kéo xuyên qua vật liệu với tốc độ ổn định. Nếu quá trình cắt bị đình trệ, câu trả lời là một lưỡi dao sắc hơn hoặc một liên kết phù hợp hơn - không phải nhiều cơ bắp hơn.
Một lưỡi dao thậm chí hơi lệch tâm sẽ đập vào vật liệu hàng triệu lần mỗi giờ. Điều này gây ra hiện tượng mỏi lõi, nứt chân tóc và mòn các đoạn không đồng đều. Trước mỗi lần lắp:
· Kiểm tra cả hai mặt bích - chúng phải sạch, phẳng và ít nhất bằng 1/4 đường kính lưỡi dao khi thiết lập lưỡi giấy.
· Lau trục và lỗ trung tâm của lưỡi dao; loại bỏ sự tích tụ bùn bê tông.
· Siết chặt theo thông số kỹ thuật. Siết quá chặt sẽ làm cong lõi; việc siết chặt quá mức sẽ khiến lưỡi dao trượt và làm cháy lỗ cây.
· Xoay lưỡi dao tự do ở tốc độ tối đa trong thời gian ngắn và quan sát vành - mọi phương tiện lắc lư có thể nhìn thấy đều không được cắt.
Nếu tốc độ cắt giảm nhưng các đoạn vẫn còn chiều cao thì lưỡi dao có thể đã được tráng men - những viên kim cương được nhúng bên dưới bề mặt liên kết đã được làm nhẵn. Đừng vứt lưỡi dao đi; mặc nó:
1. Tạo 5–10 vết cắt ngắn (mỗi vết cắt 1–2 mét) thành vật liệu có độ mài mòn cao: gạch silic, khối than hoặc khối nhựa đường.
2. Giữ áp suất cấp liệu nhẹ và độ sâu cắt nông.
3. Kiểm tra các phân đoạn - bạn sẽ thấy các hạt kim cương mới lấp lánh trên các mặt phân đoạn.
Việc mài giũa mất 5 phút và thường xuyên khôi phục 80–100% hiệu suất cắt, đó là lý do tại sao các nhà thầu chuyên nghiệp luôn trang bị gạch mài trên mỗi xe tải.
Việc vặn hoặc lắc lư lưỡi cắt ở giữa là nguyên nhân hàng đầu gây mất đoạn. Tải trọng va đập ngang làm cắt mối hàn laser hoặc hàn đồng giữ các đoạn. Để cắt an toàn:
· Đánh dấu đường cắt đầy đủ trước khi bắt đầu; không bao giờ tự ý sửa đường cắt giữa.
· Giữ cưa thẳng hàng trên ray dẫn hướng nếu có thể.
· Thoát khỏi vết cắt giống như cách bạn đã vào - không bao giờ quay lưỡi quay vào rãnh.
· Sử dụng bước cắt để cắt sâu: nhiều đường cắt có độ sâu tăng dần thay vì một đường cắt sâu.
Lưỡi dao là công cụ chính xác và lõi ghi nhớ thiệt hại. Bảo quản lưỡi kim cương:
· Treo thẳng đứng trên một cái chốt hoặc nằm thẳng trên một kệ có đệm - không bao giờ xếp chồng lên nhau một cách lỏng lẻo.
· Trong môi trường khô ráo. Sự ăn mòn trên lõi thép làm nó yếu đi và có thể làm ố lỗ khoan.
· Tránh xa các tác động. Một lưỡi dao bị rơi có thể phát triển các vết nứt nhỏ vô hình mà sau này lan truyền ở tốc độ tối đa RPM.
Cuối cùng, biết khi nào một lưỡi dao được hoàn thành. Một lưỡi dao bị mòn sẽ tốn nhiều tiền hơn số tiền nó kiếm được: cắt chậm, hao mòn máy nhiều hơn, nhiều nhiên liệu hoặc điện năng trên mỗi mét hơn và rủi ro về an toàn cao hơn. Rút lưỡi dao khi:
· Chiều cao của đoạn bị mòn dưới khoảng 3 mm (khoảng 10–12% so với bản gốc).
· Lõi thép có vết nứt hoặc đổi màu do quá nhiệt (vết xanh/đen).
· Mặc quần áo không còn khôi phục tốc độ cắt.
· Lưỡi dao lắc lư rõ ràng ngay cả sau khi lắp lại chính xác.
Một thói quen đơn giản — kiểm tra vành 30 giây khi bắt đầu mỗi ca — ngăn ngừa hầu hết các tai nạn liên quan đến lưỡi dao và lãng phí nhiên liệu.
Lưỡi cưa kim cương có tuổi thọ bao lâu?
Nó phụ thuộc vào độ cứng của vật liệu, công suất thiết bị và kỹ thuật cắt. Bê tông tiêu chuẩn cắt bằng lưỡi kim cương hàn bằng laze 300 mm thường mang lại 1.200–2.000 mét tuyến tính; trên các vật liệu mài mòn như bê tông xanh hoặc đá sa thạch, tuổi thọ có thể giảm xuống dưới 800 mét. Việc điều chỉnh chính xác, làm mát và khớp RPM có thể kéo dài tuổi thọ sử dụng thêm 30–50%.
Tại sao lưỡi cưa kim cương của tôi bị mòn quá nhanh?
Các nguyên nhân phổ biến nhất là: cắt vật liệu bị mài mòn quá mức bằng lưỡi dao liên kết cứng, chạy lưỡi dao không đúng tốc độ, cấp nước không đủ (cắt ướt), xoắn hoặc lắc lư trong khi cắt, trục chính hoặc mặt bích của máy bị mòn và bỏ qua quy trình kiểm tra lưỡi dao mới.
Tôi nên sử dụng bao nhiêu nước khi cắt ướt bằng lưỡi kim cương?
Giữ dòng nước chảy đều và liên tục ở cả hai bên của lưỡi dao. Theo nguyên tắc chung, lưỡi cắt 300mm cần ít nhất 2–3 lít mỗi phút hướng vào vùng cắt. Nếu hỗn hợp trông khô hoặc xuất hiện hơi nước, hãy dừng ngay lập tức - quá nóng là nguyên nhân số một gây tử vong cho các phân đoạn kim cương.
Tôi có thể sử dụng một lưỡi kim cương cho tất cả các vật liệu không?
Không. Lưỡi kim cương được thiết kế để phù hợp với sự kết hợp vật liệu-liên kết cụ thể. Một lưỡi dao được tối ưu hóa cho bê tông đã được xử lý sẽ phủ men trên đá granit cứng và mài mòn nhanh chóng trên nhựa đường bị mài mòn. Độ cứng liên kết phù hợp với vật liệu: liên kết mềm cho vật liệu cứng, liên kết cứng cho vật liệu mài mòn mềm.
Khi nào nên thay lưỡi cưa kim cương?
Thay lưỡi dao khi: chiều cao đoạn bị mòn dưới 3 mm, lõi có vết nứt hoặc đổi màu quá nóng (vết xanh/đen), tốc độ cắt giảm đáng kể và quá trình mài không phục hồi được hoặc lưỡi dao chao đảo thấy rõ ở tốc độ tối đa.
Oridawn sản xuất lưỡi cưa kim cương hàn bằng laze để cắt bê tông, nhựa đường và đá — với các liên kết được thiết kế theo thị trường và ứng dụng. Liên hệ với chúng tôi để biết thông số kỹ thuật, tùy chỉnh OEM và giá nhà phân phối
-