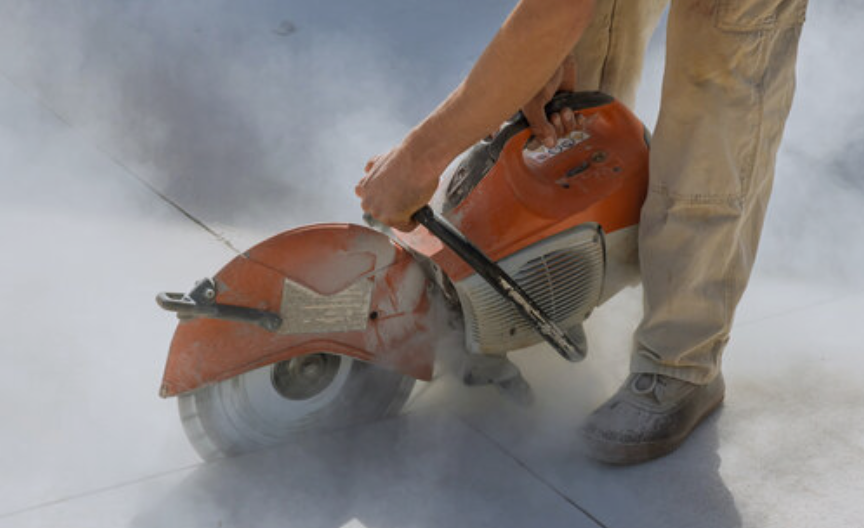
Cắt khô sẽ loại bỏ thứ duy nhất mà lưỡi kim cương dựa vào: nước. Không có chất làm mát trong rãnh cắt, mối nối phân đoạn với lõi, liên kết và lõi thép đều nóng hơn, và việc loại bỏ bụi chỉ được thực hiện bằng không khí. Chỉ một số ít quyết định thiết kế tách biệt một cánh quạt tồn tại được trong môi trường đó từ một môi trường thất bại sớm.
Trên trang này
Lưỡi kim cương cắt bằng độ mòn được kiểm soát: liên kết kim loại xung quanh mỗi viên kim cương bị mài mòn ở một tốc độ nhất định, đổ tinh thể cùn để tinh thể tươi lộ ra. Nước hỗ trợ quá trình đó theo hai cách - nó mang nhiệt ra khỏi vết cắt và đẩy bùn mài mòn ra khỏi lõi thép.
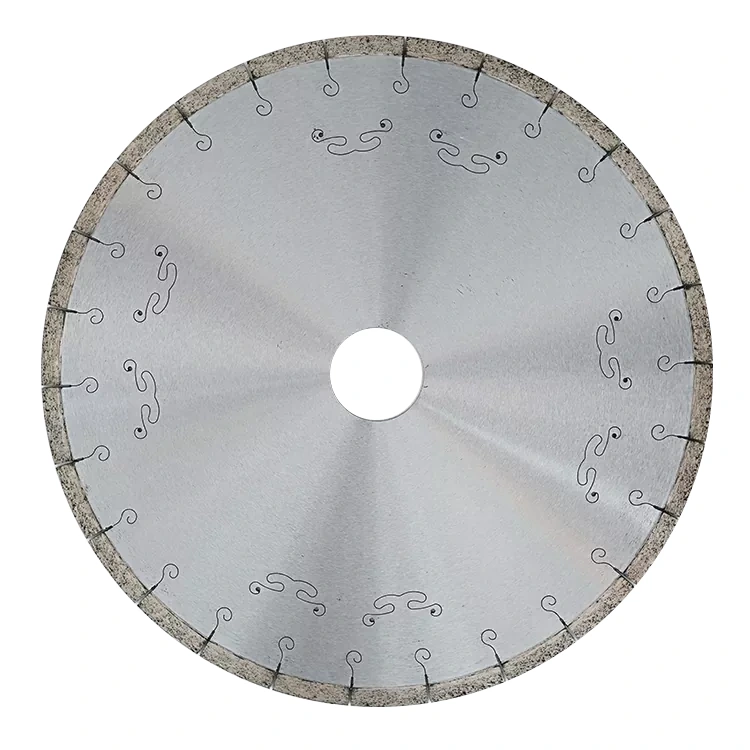
Loại bỏ nó và hành động cắt tương tự xảy ra ở nhiệt độ cao hơn, với hạt sạn được giữ trong vết cắt. Các dạng hư hỏng thay đổi tương ứng: các khớp mềm đi, các lõi mất đi độ căng, các đoạn bị tách ra hoặc bị tách ra, và lưỡi dao được tráng men thay vì cắt. Do đó, lưỡi cắt khô không phải là lưỡi cắt ướt được sử dụng không có nước - thiết kế phải khác biệt từ phần này đến phần cốt lõi.
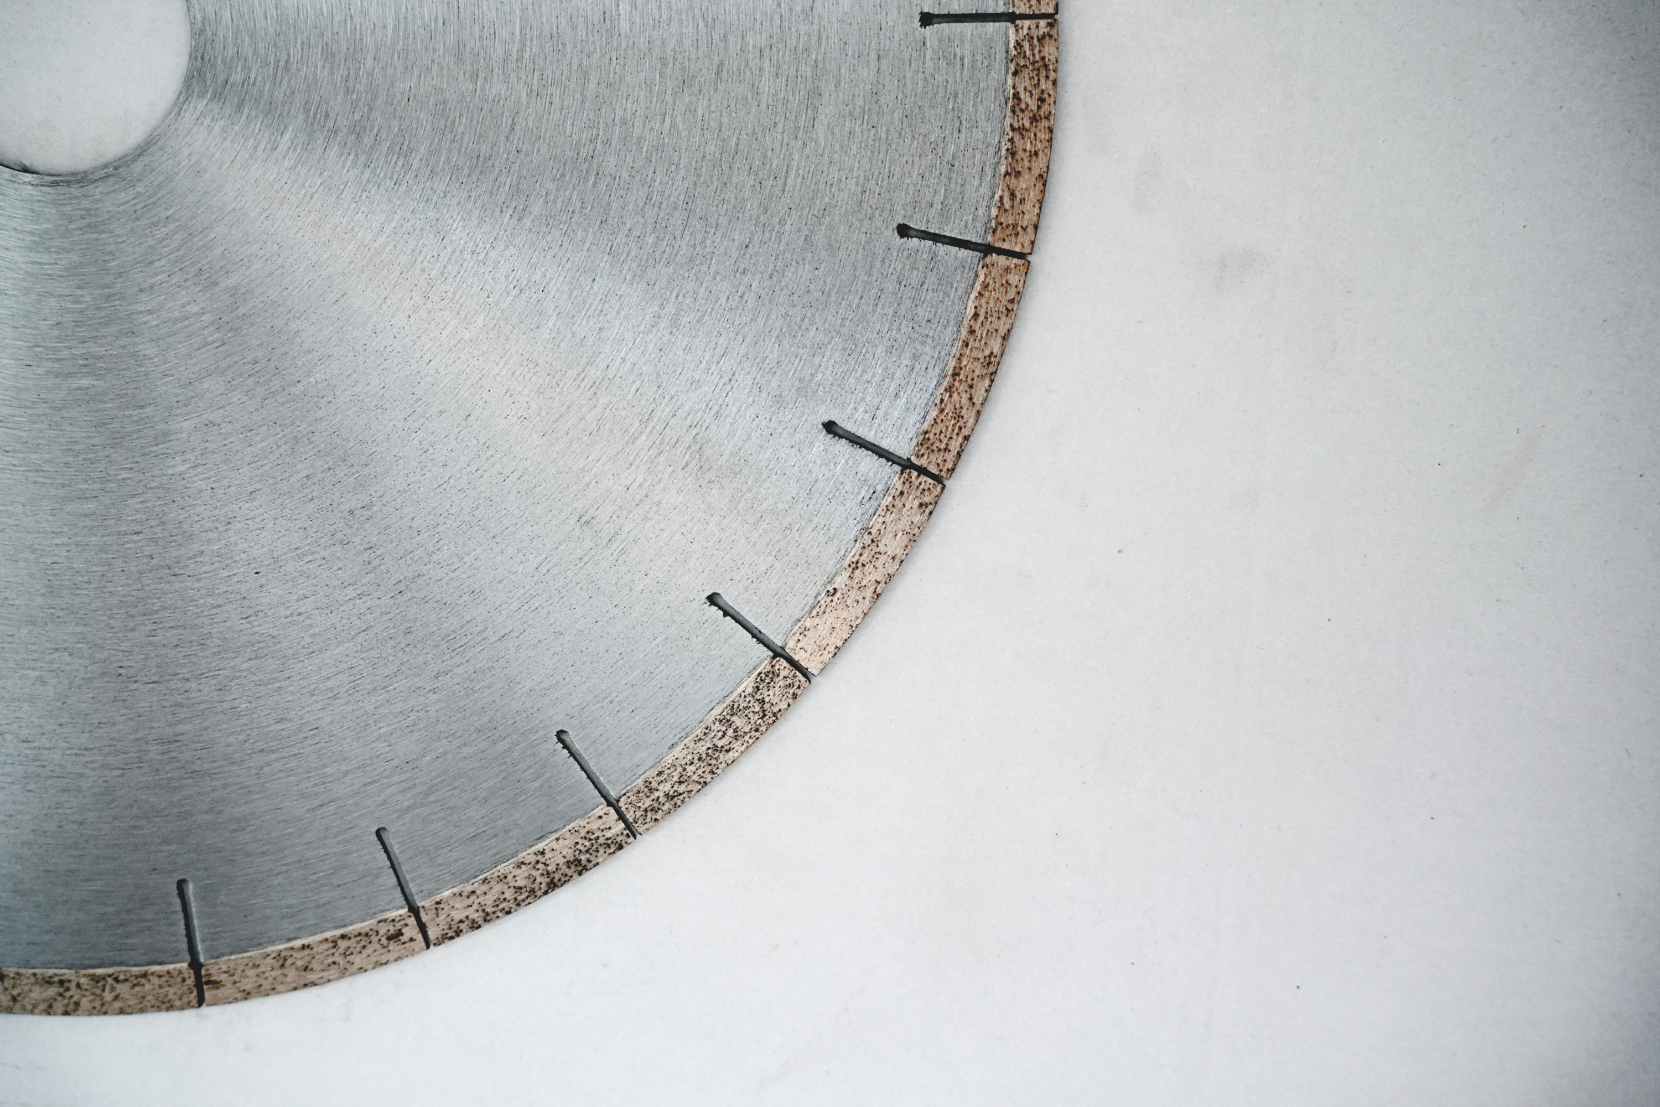
Cách gắn đoạn này quyết định liệu lưỡi dao có bị khô hay không. Hàn và lưỡi hàn bạc phụ thuộc vào kim loại phụ: lớp hàn bạc mềm ra từ khoảng 1.375 ° F (khoảng 745 °C), nhiệt độ mà máy cưa xăng có thể đạt tới trên vết cắt khô từ rất lâu trước khi kim cương được sử dụng. Mối hàn laser kết hợp các đoạn với lõi mà không cần chất độn, do đó mối nối có thể tồn tại dưới nhiệt độ đó. thông lệ châu Âu theo EN 13236 đặt ra trường hợp tải phân đoạn là 600 N/mm2 cho các lưỡi hàn bằng laze và lõi tối thiểu độ cứng 24 HRC cho lưỡi 230 mm. Đó là mối liên kết chúng tôi sử dụng trên khắplưỡi cưa kim cương hàn laserphạm vi vì chính xác lý do này.
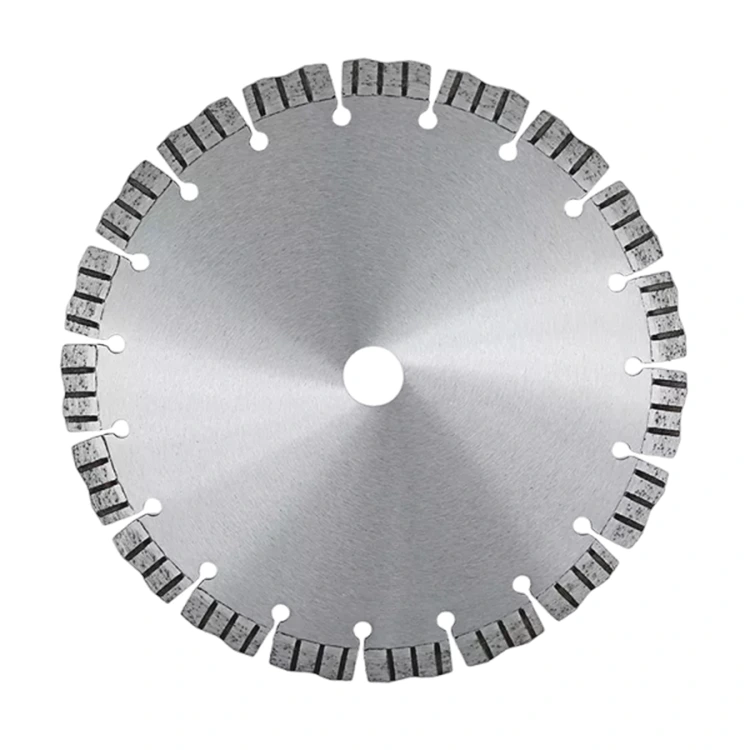
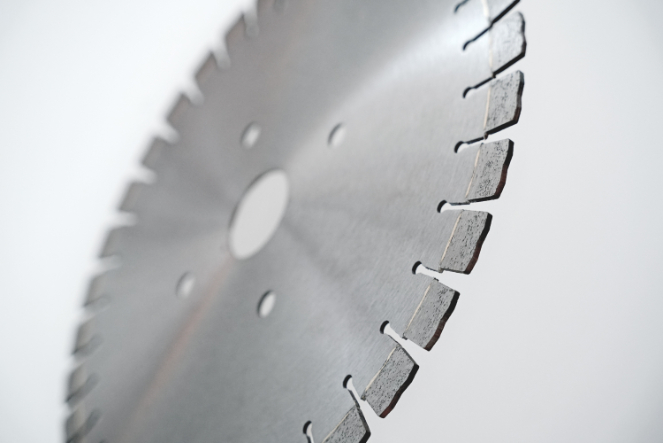
Các phân đoạn được làm rộng hơn phần lõi có mục đích, do đó, lưỡi cắt - không phải thép - chịu tải. Khoảng hở bên đó là yếu tố ngăn vết cắt khô trở thành vết mòn kim loại trên đá. Chiều cao phân khúc thường được đọc là tuổi thọ của lưỡi dao. Không phải như vậy: một đoạn 10 mm mang vật liệu được nạp đúng cách Hỗn hợp kim cương có thể tồn tại lâu hơn một đoạn 15 mm với một đoạn nạc. Đối với công việc khô, tập trung kim cương và kích thước grit liên quan đến vật liệu nhiều hơn chiều cao.
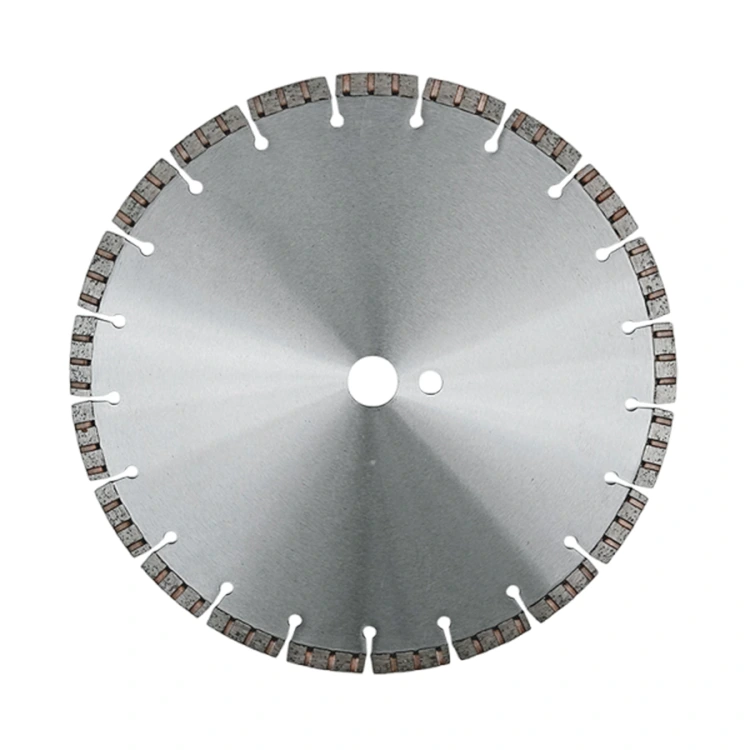
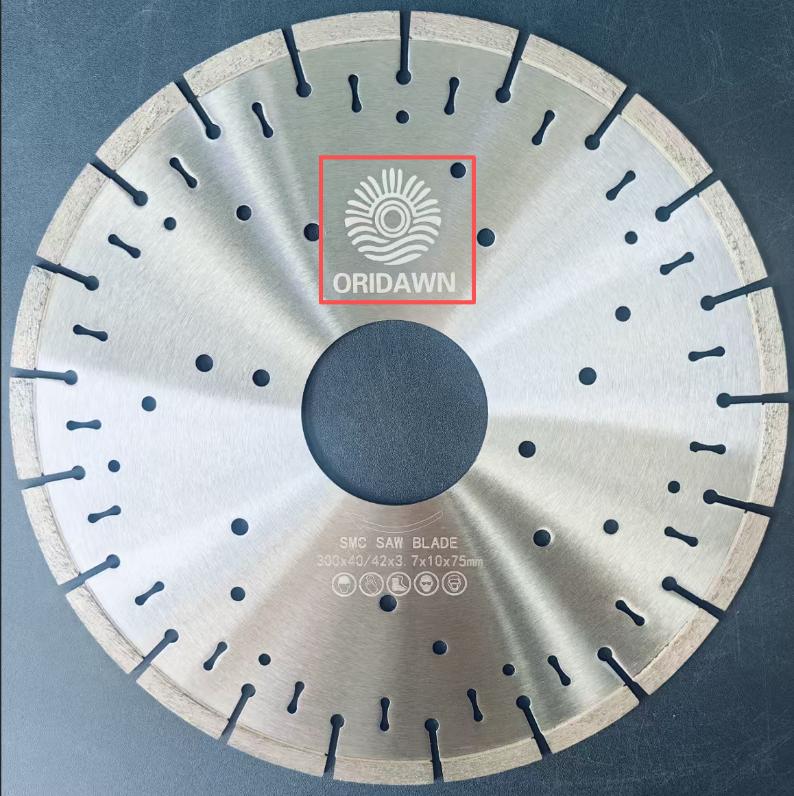
Khoảng trống giữa các đoạn là hệ thống làm mát và làm sạch duy nhất mà lưỡi dao khô có. Chúng kéo không khí qua rãnh, mang bụi và bùn ra ngoài, đồng thời cho phép lõi uốn cong thay vì nứt. Mở hình học phù hợp với lượng bụi mài mòn lớn, đó là lý do tại sao khe chữ U rộng và khe khóa là điển hình cho nhựa đường và bê tông xanh - kiểu khe được sử dụng trênlưỡi cắt bê tông và nhựa đường. Các khe hẹp hơn được sử dụng cho đá dày đặc như đá granit, nơi có bụi âm lượng thấp hơn và tải trên lõi cao hơn.
Undercutting là hiện tượng mòn lõi thép ngay bên dưới đoạn do bùn mài mòn gây ra. đi qua khe nứt. Một khi phần cốt lõi mỏng đi bên dưới phân khúc, phân khúc đó sẽ mất đi sự hỗ trợ và có thể rời khỏi lưỡi dao. Các phân đoạn mở rộng sâu hơn vào trong lõi - các phân đoạn rơi hoặc các răng bảo vệ - làm sạch bùn khỏi khớp đó và giữ nguyên kim loại đỡ. Đó là một tính năng rẻ tiền ngăn ngừa được sự thất bại đắt giá nhất.
Độ cứng liên kết là quy tắc phù hợp thường bị bỏ qua nhất trong quá trình cắt khô. Vật liệu cứng, dày đặc hầu như không làm mòn liên kết nên cần liên kết mềm hơn để giải phóng kim cương xỉn màu; vật liệu mài mòn làm mòn liên kết nhanh chóng, vì vậy nó cần một liên kết cứng hơn để giữ kim cương lâu hơn. Chọn sai ở một trong hai hướng và lưỡi dao bị tráng men hoặc bị mòn khi dịch chuyển.
Cốt lõi là nơi thường bị mất khả năng cắt khô. Nó phải là thép cứng và được xử lý nhiệt, được căng để nó chạy đúng và đủ phẳng để độ lệch nằm trong giới hạn cho phép. Sự rung động không chỉ một vấn đề thoải mái: dòng chảy quá mức và tải ngang được nhận biết là dấu hiệu báo trước của hiện tượng giật ngược cưa cầm tay, đó là lý do tại saoTờ rơi an toàn FEPA dành cho máy cưa kim cươngcoi lưỡi dao bị hư hỏng hoặc bị biến dạng là tình trạng ngừng hoạt động. Trước khi đưa lưỡi dao khô vào máy, kiểm tra độ phẳng, vết nứt ở các đầu khe, các đoạn bị thiếu và độ mỏng của lõi bên dưới đoạn.
| Yếu tố thiết kế | Thất bại nó ngăn cản | Những gì sẽ xuất hiện trên biểu dữ liệu |
|---|---|---|
| Mối nối phân đoạn được hàn bằng laser | Mất đoạn khi khớp đạt đến nhiệt độ hàn | Phương pháp hàn, cộng với trường hợp tải phân đoạn EN 13236 (600 N/mm2) |
| Hình học phân đoạn và khoảng trống bên | Lõi bị cọ xát, độ xuyên thấu kém, bị bong tróc sớm | Chiều rộng phân đoạn so với độ dày lõi; nồng độ kim cương và kích thước hạt |
| Hình học thực quản và khe | Quá nóng, dính, nứt lõi | Loại khe (khóa, U hẹp, U rộng) và số lượng khe |
| Bảo vệ Undercut (thả) | Xói mòn lõi và tách đoạn trong vật liệu mài mòn | Răng bảo vệ có được lắp không và ở độ sâu bao nhiêu |
| Độ cứng liên kết | Kính bằng vật liệu cứng; mài mòn nhanh chóng trong vật liệu mài mòn | Mã liên kết và phạm vi vật liệu được xây dựng cho |
| Lõi cứng, căng | Chạy ra, rung, giật ngược | Mác thép, độ cứng trong HRC, đặc tính độ phẳng và độ căng |
Một chi tiết đáng được thêm vào danh sách đó: kích thước lỗ khoan phải chính xác. Lỗ khoan 7/8 inch là 22,23 mm — không phải 22mm. Một lỗ khoan gần đúng sẽ đặt tải trọng ngang vào lưỡi dao ngay từ lần cắt đầu tiên.
Không phải lưỡi dao ướt được bán mà không có nước.Nếu lưỡi dao có hạn chế chỉ ướt mã, việc chạy khô không loại bỏ giới hạn an toàn - nó loại bỏ giả định rằng lưỡi dao đã được được thiết kế xung quanh
Không phải là một lưỡi kiếm không dấu vết.DướiEN 13236một lưỡi dao phải mang lời tuyên bố sự phù hợp, kích thước, tốc độ tối đa tính bằng m/s và vòng/phút, hướng quay, hạn chế sử dụng, nhà sản xuất hoặc nhãn hiệu và mã truy xuất nguồn gốc. Không có chúng thì không có sự phù hợp bằng văn bản đối với chỉ ra nếu có điều gì sai sót.
Không phải là lưỡi dao rẻ nhất trên mỗi đơn vị.Chi phí cho mỗi lần cắt là con số quan trọng. Trên một nơi khô ráo trang web, một lưỡi dao giá rẻ có khớp hàn thường là lựa chọn đắt nhất trong cửa hàng tủ đựng đồ.
Đối với người mua nhập khẩu vào Hoa Kỳ.Lưỡi cưa kim cương và các bộ phận từ Trung Quốc phải chịu thuế chống bán phá giá và thuế chống trợ cấp (trường hợp A-570-900) và thường được nhập theo HTSUS 8202.39.00. Các lõi có độ cứng Rockwell C dưới 25 và các lưỡi bên ngoài phạm vi độ dày nêu trong đơn đặt hàng nằm ngoài phạm vi của nó. Khẳng định vị thế của nhà sản xuất trước khi bạn đặt chuyến hàng chứ không phải sau đó.
Thông thường chỉ với một chi phí. Lưỡi dao thiết kế ướt bị giới hạn bởi mối nối từ phân đoạn đến lõi của nó: lưỡi hàn đồng và hàn bạc không an toàn khi chạy khô, vì mối nối có thể mềm ra trước khi kim cương bị mòn. Nếu lưỡi dao không được đánh dấu để sử dụng khô, hãy coi nó chỉ là cắt ướt.
Không phải tự nó. Đoạn 10 mm với hỗn hợp kim cương được nạp đúng cách có thể tồn tại lâu hơn đoạn 15 mm với đoạn mỏng. Điều quan trọng trong quá trình cắt khô là nồng độ kim cương và kích thước hạt so với vật liệu, cộng với chiều cao phân đoạn đủ để lưỡi dao không bị bong ra trước khi đạt đến vùng hàn.
Các rãnh giữa các đoạn là hệ thống làm mát và làm sạch duy nhất mà lưỡi dao khô có. Chúng hút không khí qua vết nứt, mang bụi và bùn ra ngoài, đồng thời để lõi uốn cong thay vì nứt. Các khe rộng hơn, thoáng hơn phù hợp với vật liệu mài mòn như nhựa đường và bê tông xanh; khe khóa hẹp hơn phù hợp với đá cứng, dày đặc, nơi có lượng bụi thấp hơn.
Cắt xén là hiện tượng mòn lõi thép ngay bên dưới đoạn cắt, do bùn mài mòn đi qua rãnh cắt. Nếu không được kiểm tra, nó sẽ làm mỏng lõi cho đến khi đoạn đó mất đi sự hỗ trợ và rời khỏi lưỡi dao. Các phân đoạn thả, còn được gọi là răng bảo vệ, kéo dài sâu hơn vào lõi và làm sạch bùn khỏi khớp đó.
Kiểm tra xem lưỡi dao có tuân thủ EN 13236, tốc độ vận hành tối đa tính bằng m/s và vòng/phút, kích thước, hướng quay, mã hạn chế sử dụng, tên nhà sản xuất hoặc thương hiệu và mã truy xuất nguồn gốc hay không. Một lưỡi dao thiếu bất kỳ thứ nào trong số này không có sự phù hợp được ghi lại mà bạn có thể chỉ ra.
Có, bất cứ khi nào có nước. Cắt ướt làm giảm nhiệt độ lưỡi dao, ngăn chặn bụi tại nguồn và thường kéo dài tuổi thọ của các bộ phận. Lưỡi cắt khô được hàn bằng laze giữ nguyên vị trí ở những nơi không có nguồn cung cấp nước, trong công tác cứu hộ và tiện ích cũng như trong thời tiết lạnh khi nước đóng băng hoặc việc xử lý là không thực tế.