Cắt má phanh ô tô là một công việc đòi hỏi khắt khe. Vật liệu ma sát có tính mài mòn, nhạy cảm với nhiệt và được liên kết với một tấm thép. Việc lựa chọn giữa lưỡi cắt có vành liên tục được hàn (không có răng) và lưỡi được mạ điện sẽ quyết định chất lượng lưỡi, năng suất và chi phí cho mỗi lần cắt của bạn. Hướng dẫn này giải thích sự khác biệt.
Má phanh ô tô hiện đại là một bộ phận tổng hợp được thiết kế để chuyển đổi động năng thành nhiệt thông qua ma sát trong khi vẫn giữ được cấu trúc ổn định dưới tải trọng phanh cực lớn. Hiểu cấu trúc của nó là bước đầu tiên để cắt nó một cách sạch sẽ.
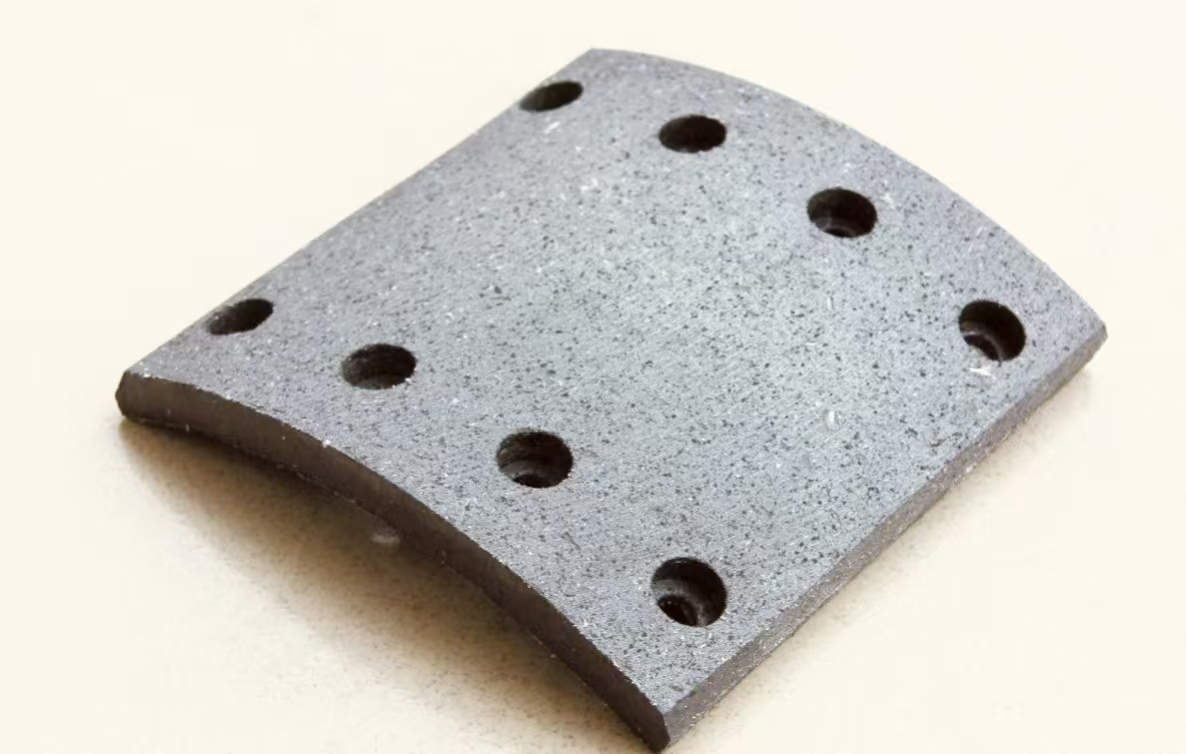
Lớp lót ma sát là một hỗn hợp phức tạp. Công thức chính xác của nó thay đổi tùy theo loại miếng đệm, nhưng nó hầu như luôn kết hợp chất kết dính, chất gia cố, chất độn và chất điều chỉnh ma sát:
| Loại đệm | Thành phần chính | hàm ý cắt |
|---|---|---|
| Bán kim loại | Len thép/sợi bột sắt, than chì, chất điều chỉnh ma sát, chất kết dính nhựa phenolic | Độ mài mòn cao; sợi thép tăng tốc độ mài mòn của kim cương và yêu cầu một liên kết bền, sắc nét |
| gốm sứ | Sợi gốm (ví dụ kali titanate), chất độn không phải thép, công thức không chứa đồng, nhựa phenolic | Cứng và giòn; cắt sạch nhưng dễ sứt mẻ nếu vành bị phân đoạn hoặc hung hãn |
| Ít kim loại / NAO | Sợi hữu cơ không amiăng, cao su, thủy tinh, chất độn khoáng, kim loại 20% | Mềm hơn, dẻo hơn; có xu hướng tải lưỡi dao nếu không đủ khe hở hoặc làm mát |
| Gia cố bằng sợi Aramid | Bột giấy Kevlar, sợi khoáng, hạt cao su | Dai, dai khi cắt; lợi ích từ vành liên tục để tránh bị đứt sợi |
Má phanh được bán ở các thị trường được quản lý phải đáp ứng các tiêu chuẩn về hiệu suất và tương đồng -ECE R90ở châu Âu,FMVSS 135ở Hoa Kỳ, vàGB 5763ở Trung Quốc. Các tiêu chuẩn này chi phối hiệu suất ma sát và độ mài mòn, đó là lý do tại sao các nhà sản xuất cắt các mẫu thử nghiệm và miếng đệm sản xuất theo kích thước chính xác và không thể cho phép các cạnh bị cháy hoặc tách lớp có thể làm sai lệch kết quả trong phòng thí nghiệm.
Cắt má phanh không giống như cắt ngói hay bê tông. Ba đặc tính khiến nó trở thành thách thức đặc biệt đối với lưỡi cưa:
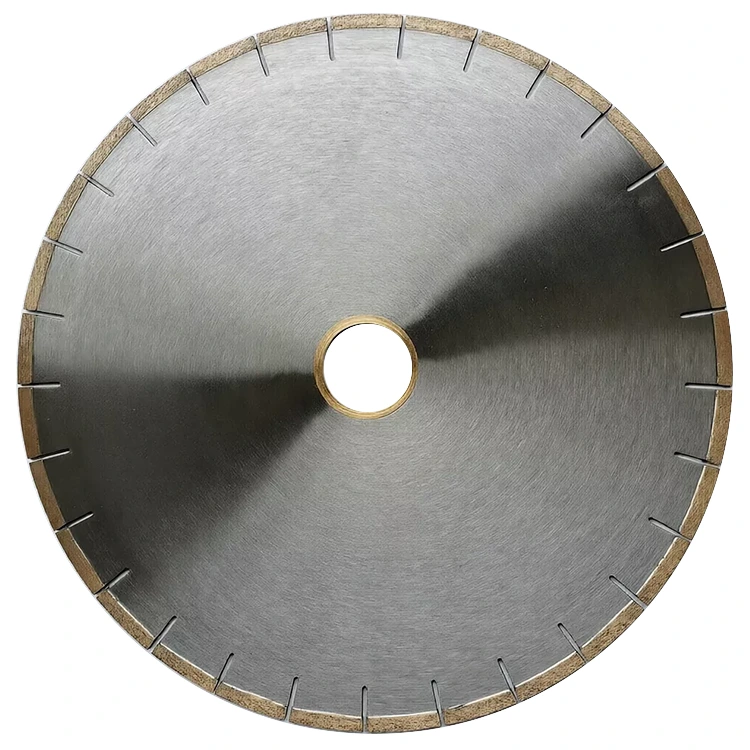
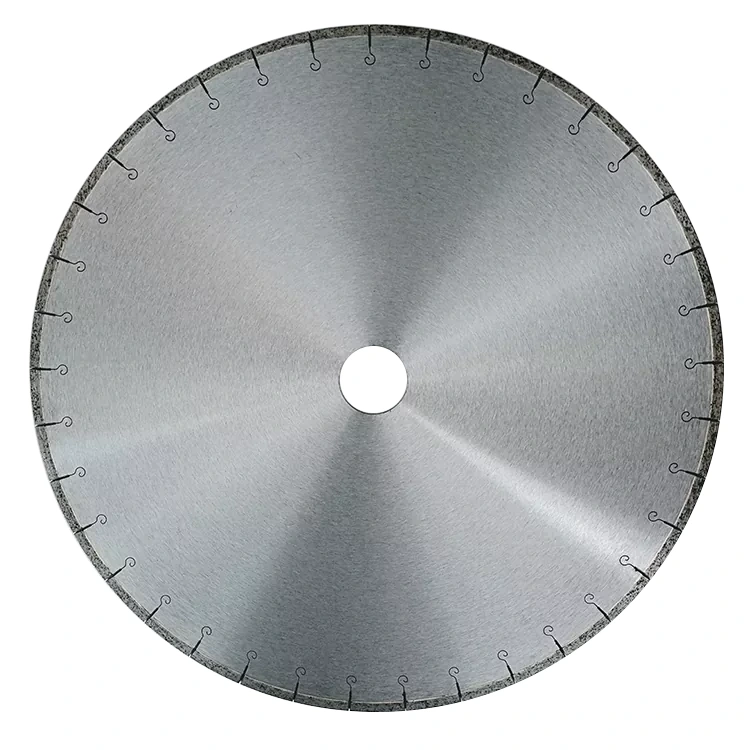
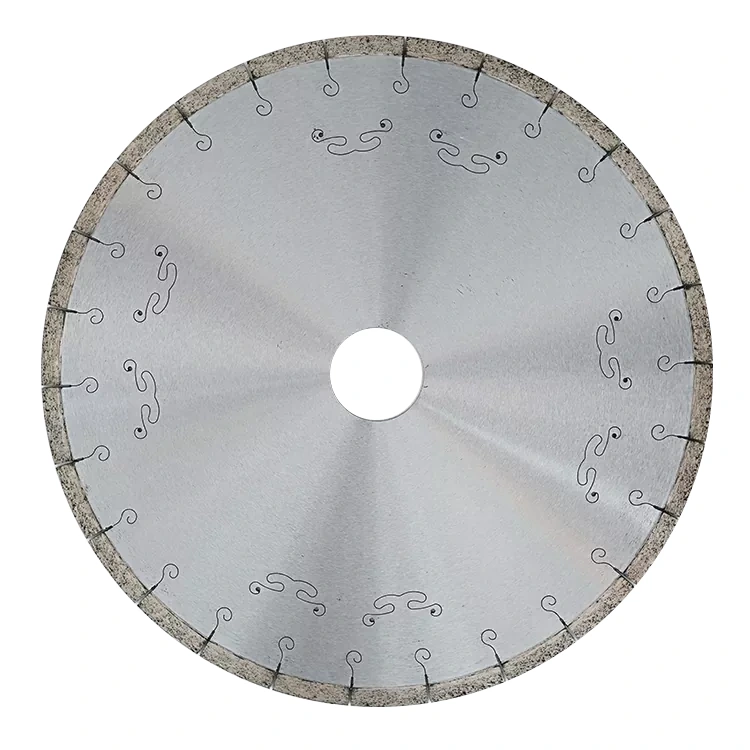
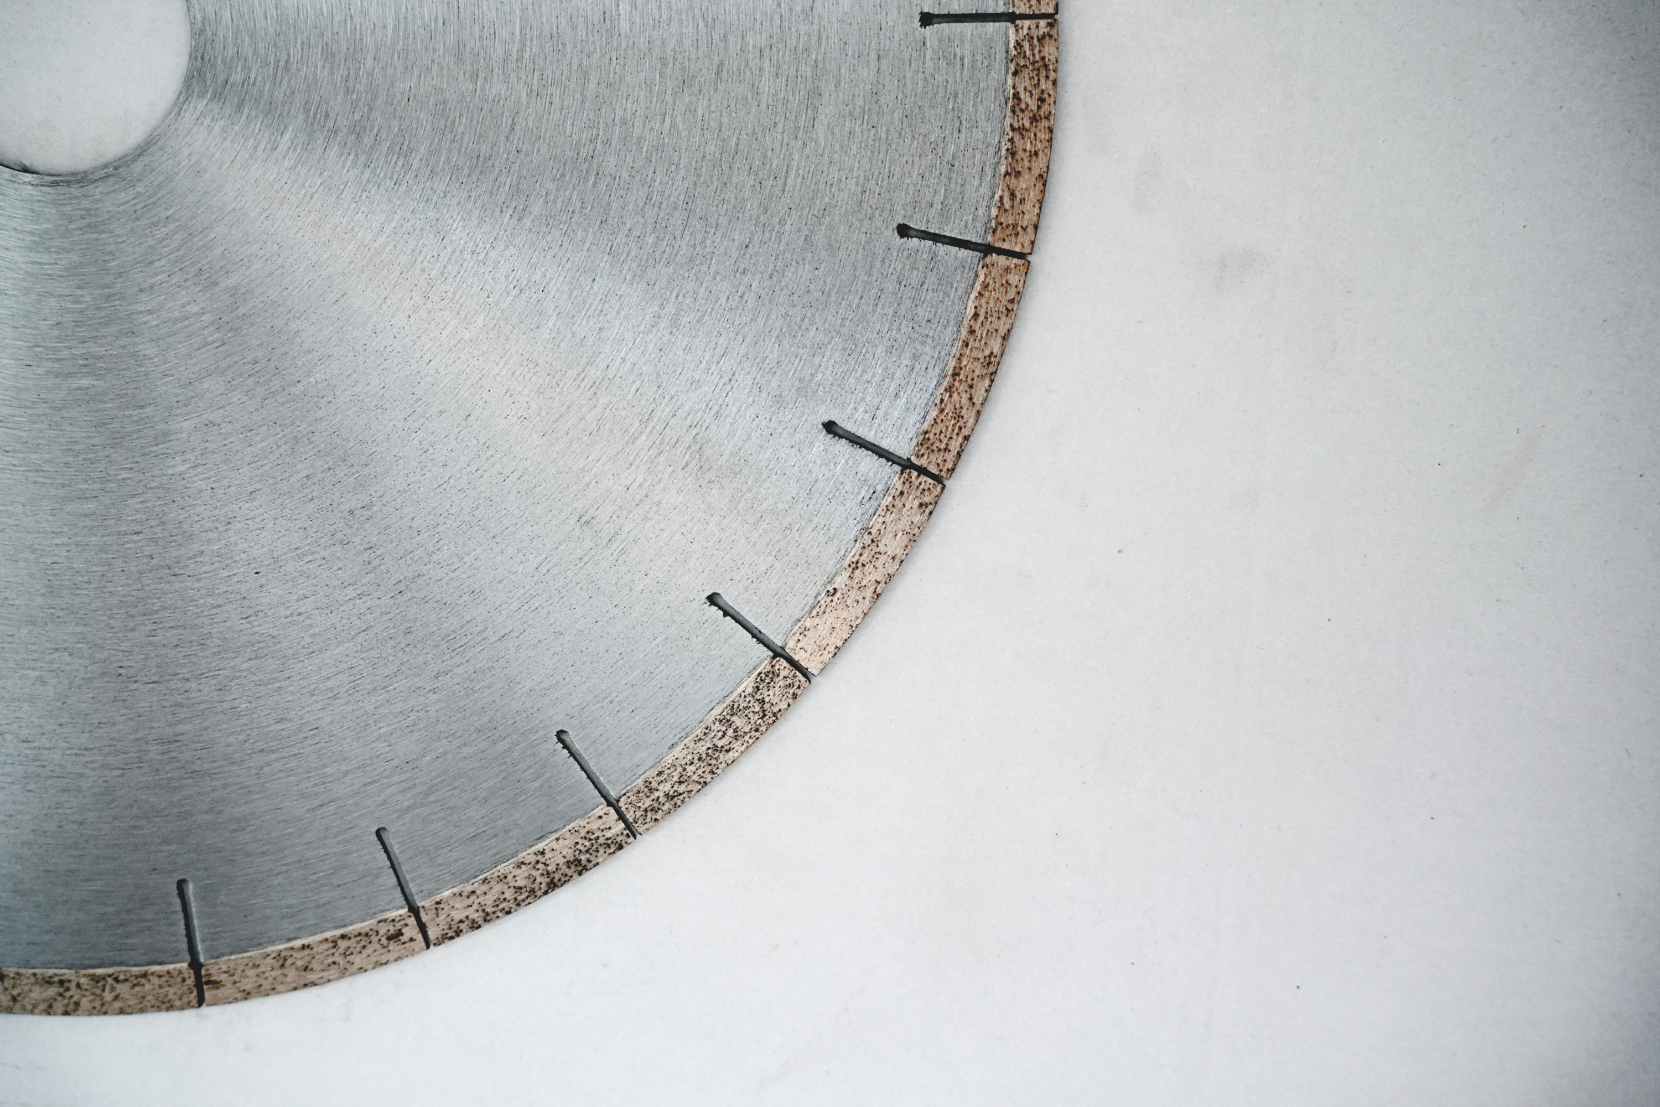
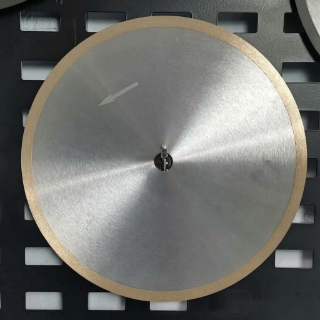
A lưỡi vành liên tục được hànsử dụng lõi thép với một đoạn kim cương được hàn xung quanh toàn bộ chu vi của nó - không có khoảng trống giữa các đoạn (do đó "không có răng" hoặc "liên tục"). Mối hàn được thực hiện bằng cáchhàn laserhoặchàn tần số cao (cảm ứng).
Cắt hàng loạt và sản xuất vật liệu ma sát; lấy mẫu kiểm soát chất lượng trong đó tính toàn vẹn của cạnh ảnh hưởng đến kết quả kiểm tra; bất kỳ ứng dụng nào ở đótuổi thọ lưỡi dao trên mỗi đô laquan trọng hơn tốc độ cắt tối đa.
MỘTlưỡi mạ điện (liên kết niken)giữ hạt kim cương trên lõi bằng cách mạ điện một lớp niken lên trên các hạt kim cương. Viên kim cương nằm lộ ra trên bề mặt, không được nhúng trong ma trận thiêu kết.
Cắt tỉa chính xác, cắt đường viền hoặc cắt biên dạng, tấm lót bằng thép mỏng, nguyên mẫu và gia công lô nhỏ, và bất kỳ công việc nào đòi hỏiđộ sắc nét và độ chính xácquan trọng hơn tổng tuổi thọ của lưỡi dao.
| Tài sản | Vành hàn liên tục (không răng) | Mạ điện (liên kết niken) |
|---|---|---|
| Lớp kim cương | Nhiều lớp, thiêu kết trong liên kết kim loại | Một lớp, lộ ra ngoài bằng niken |
| Loại vành | Liên tục, không có phân đoạn (không có răng) | Đường cắt liên tục, rất mỏng |
| Trái phiếu cốt lõi | Mối hàn laser hoặc tần số cao | Niken mạ điện |
| Độ sắc nét ban đầu | Trung bình | Rất cao |
| Tuổi thọ sử dụng | Dài (tự mài, nhiều lớp) | Ngắn (một lớp) |
| Chất lượng cạnh trên vật liệu ma sát | Tuyệt vời - sứt mẻ tối thiểu | Tuyệt vời - rất sạch sẽ, lực thấp |
| Tốc độ cắt | Trung bình, ổn định | Nhanh (sắc nét, điện trở thấp) |
| chiều rộng kerf | Rộng hơn (~2,5–3,5 mm) | Thu hẹp (~1,0–1,5 mm) |
| Quản lý nhiệt | Nên cắt ướt | Ướt hoặc khô; tản nhiệt nhanh |
| Tấm đỡ bằng thép | Xử lý thép liên tục tiếp xúc tốt | Mặc nhanh trên thép |
| Chi phí mỗi lần cắt (khối lượng cao) | Thấp - tuổi thọ lâu dài khấu hao chi phí | Cao - thay thế thường xuyên |
| Chi phí mỗi lần cắt (lô nhỏ) | Chi phí trả trước cao hơn | Lưỡi thấp - rẻ, kết quả sắc nét |
| Trường hợp sử dụng tốt nhất | Lấy mẫu sản xuất & QC | Độ chính xác, đường viền, nguyên mẫu |
Hãy kết hợp lưỡi dao với thực tế sản xuất của bạn, không chỉ với vật liệu:
Đúng. Vật liệu ma sát má phanh chứa sợi thép, hạt gốm và chất độn khoáng có độ mài mòn cao nhưng có thể cắt được bằng lưỡi kim cương. Tốt nhất nên cắt tấm đỡ bằng thép bằng lưỡi cắt kim loại có vành liên tục hoặc phân đoạn. Đối với khối lượng sản xuất, lưỡi cắt kim cương có vành liên tục được hàn mang lại sự cân bằng tốt nhất về tuổi thọ và chất lượng lưỡi cắt.
Để sản xuất hàng loạt vật liệu ma sát, lưỡi cắt có vành liên tục (không răng) được hàn lâu hơn và cắt sạch hơn với ít sứt mẻ hơn. Để cắt tỉa chính xác, cắt đường viền hoặc tấm lót bằng thép mỏng theo lô nhỏ, lưỡi dao mạ điện sắc hơn, mỏng hơn và chính xác hơn nhưng có tuổi thọ ngắn hơn.
Vành liên tục (không có răng) phân bổ áp lực cắt đồng đều, giúp giảm thiểu sự sứt mẻ và tách lớp của vật liệu ma sát. Vành phân đoạn tạo ra tác động tại mỗi ranh giới phân đoạn có thể làm gãy ma trận chất kết dính và gây vỡ cạnh.
Nên cắt ướt. Vật liệu ma sát phanh sử dụng chất kết dính nhựa phenolic phân hủy ở nhiệt độ trên khoảng 300°C. Làm mát bằng nước ngăn ngừa sự tích tụ nhiệt có thể đốt cháy, cacbon hóa hoặc tách lớp lớp lót ma sát, đồng thời kéo dài tuổi thọ của lưỡi dao và ngăn chặn bụi có hại.
Sử dụng phương pháp cắt ướt, điều chỉnh mối liên kết của lưỡi dao với độ cứng của vật liệu ma sát, tránh ép lưỡi dao xuyên qua vết cắt, thường xuyên mài phần tiếp xúc với kim cương và giữ lưỡi dao phẳng để tránh bị biến dạng. Đối với các dây chuyền có khối lượng lớn, lưỡi hàn bằng laze với các đoạn kim cương nhiều lớp có tuổi thọ cao hơn các lưỡi mạ điện một lớp.
Về ORIDAWN:Công ty TNHH Công nghệ Vũ Hán Oridawn được thành lập vào năm 2016 và là nhà sản xuất lưỡi cưa kim cương hàn bằng laser và hàn tần số cao được chứng nhận ISO 9001, với nhà máy rộng 33.333 m2 tại Ngạc Châu, Hồ Bắc, xuất khẩu sang hơn 50 quốc gia.